Úvod
Co je Silica Sol Casting?
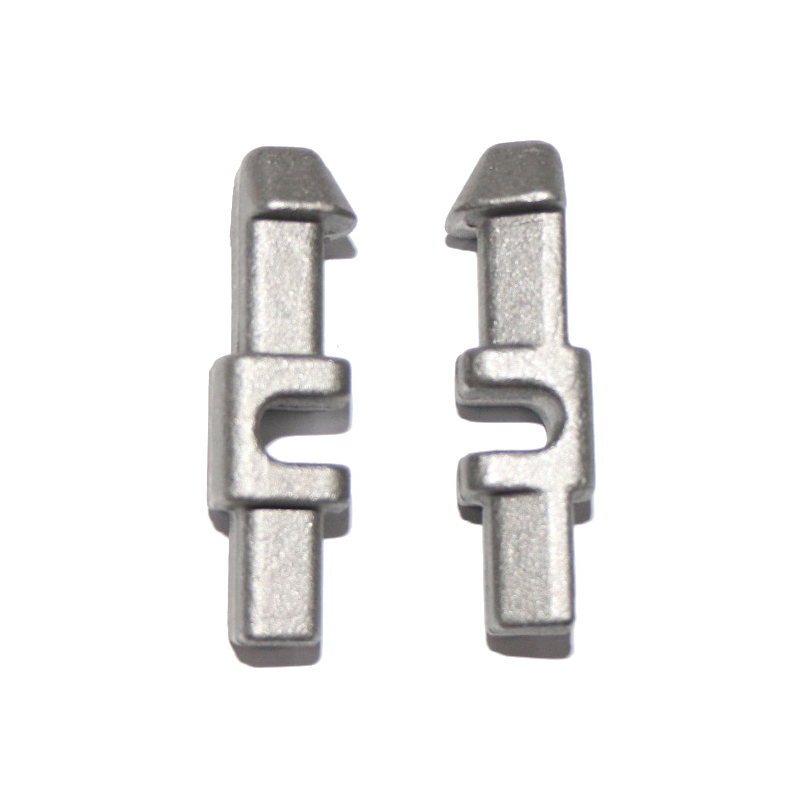
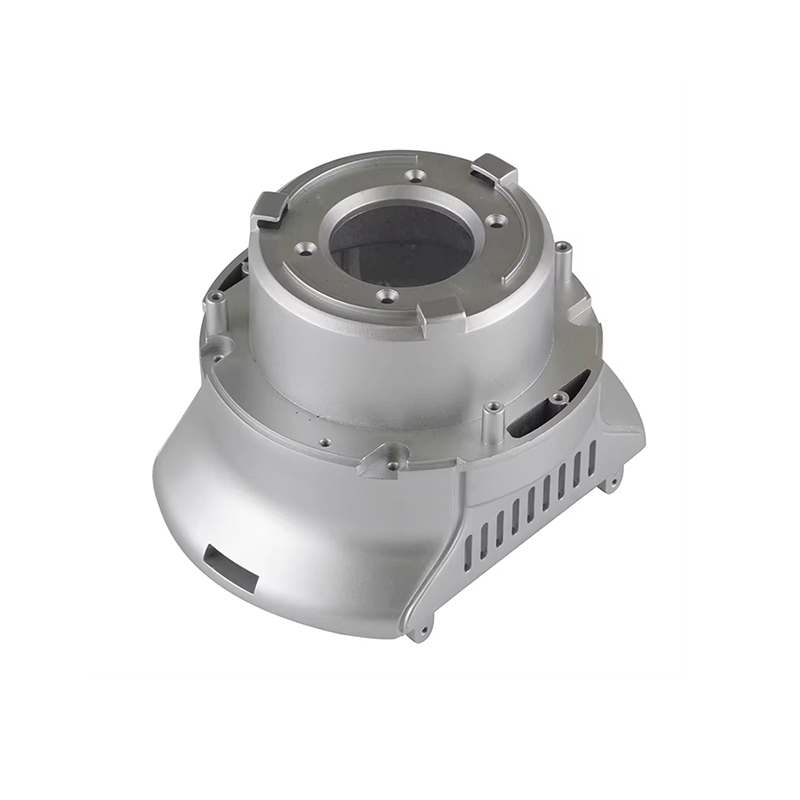
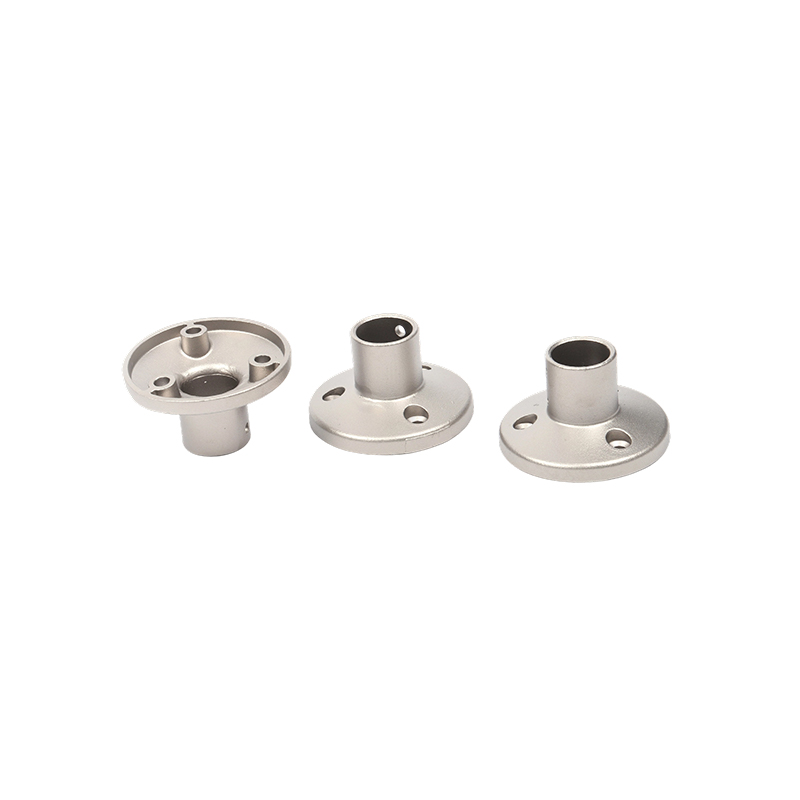
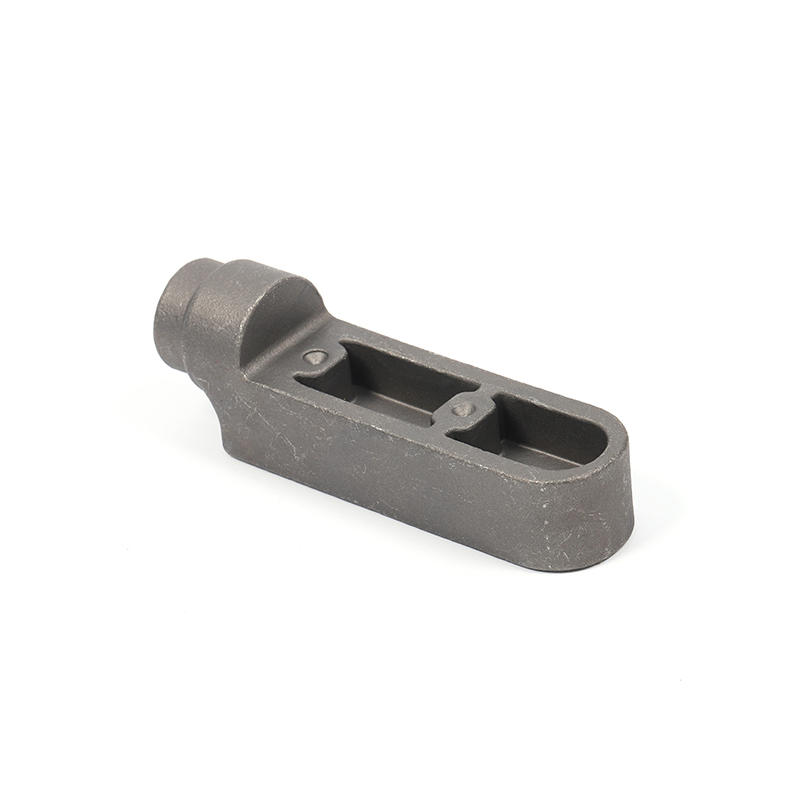
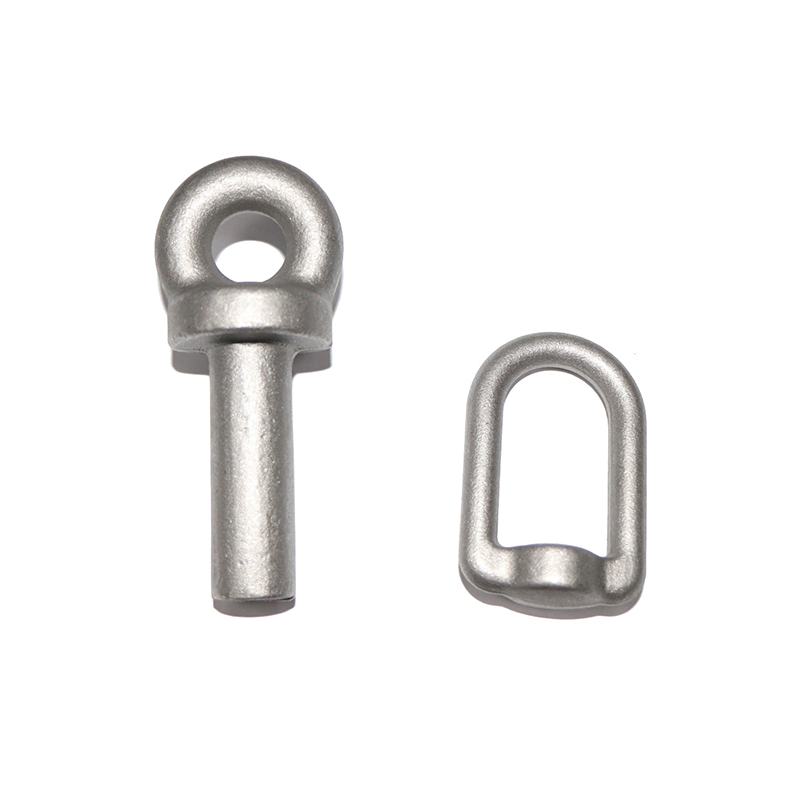
Silica Sol Casting , také známý jako Precision Investment Casting, je vysoce přesná technika lití kovů. V tomto procesu se sol oxidu křemičitého (vodný koloidní roztok oxidu křemičitého) používá jako pojivo spolu s voskovými formami, žáruvzdornými materiály a dalšími pokročilými technologiemi k výrobě složitých a složitých kovových dílů. Odlévání křemičitých solí je špičkové odvětví investičního lití, které se obvykle používá v průmyslových odvětvích, která vyžadují výjimečnou přesnost a kvalitu povrchu, jako je letecký průmysl, lékařská zařízení a vysoce výkonné průmyslové komponenty.
Klíčová výhoda: Proč se tomu říká „Near Net Shape“?
"Near Net Shape" označuje výrobní proces, který vyrábí díly velmi blízké jejich konečné podobě, což snižuje potřebu rozsáhlého následného zpracování. Odlévání křemičitým solem toho dosahuje díky svým vysoce přesným formám a podrobným technikám odlévání. To umožňuje výrobu složitých, vysoce přesných dílů s vynikající povrchovou úpravou. Výhoda "téměř čistého tvaru" umožňuje snížit nebo dokonce eliminovat mnoho tradičních obráběcích kroků, což vede k úspoře nákladů a času ve výrobě.
Pozice v oboru: Proč Silica Sol Casting nahrazuje tradiční lití vodního skla pro vysoce výkonné díly?
Odlévání křemičitého solu postupně nahradilo tradiční odlévání vodního skla (silikát sodný) při výrobě vysoce výkonných komponentů, a to především díky vynikající kvalitě povrchu a vyšší rozměrové přesnosti. Ve srovnání s tradičním procesem vodního skla poskytuje lití křemičitého solu hladší povrchy a dosahuje rozměrových tolerancí až do CT4-CT6, čímž splňuje přísné požadavky na špičkové aplikace. Kromě toho křemičitý sol nabízí lepší odolnost vůči vysokým teplotám a chemickou stabilitu, takže je ideální pro odlévání specializovaných materiálů a složitých konstrukcí. Vzhledem k tomu, že poptávka po přesných dílech a složitých strukturách roste, stalo se odlévání křemičitého solu preferovanou volbou v mnoha průmyslových odvětvích.
Proces
Odlévání oxidu křemičitého je vícestupňový, vysoce přesný proces, který zahrnuje několik fází k výrobě složitých a přesných kovových dílů.
Výroba voskových vzorů
První fází procesu odlévání křemičitého solu je vytvoření voskového vzoru. To je zásadní krok, protože kvalita voskového modelu přímo ovlivňuje výsledek odlitku.
Nejprve se do forem vstřikuje vysoce přesný vosk, aby se vytvořil požadovaný tvar součásti. Poté se voskový vzor odstraní z formy a případné nedokonalosti nebo švy se pečlivě vyhladí. Výsledkem je detailní a přesná replika dílu, vyrobená výhradně z vosku. Tyto voskové vzory jsou navrženy s přesností, aby odpovídaly rozměrům a geometrii finálního kovového dílu.
V závislosti na složitosti a velikosti dílu lze voskový vzor vyrobit různými metodami, jako je vstřikování, 3D tisk nebo tradiční lití.
Sestava stromu
Jakmile jsou voskové vzory připraveny, je třeba je sestavit do „stromové“ struktury, známé také jako „systém vtoku“. Sestava stromu sestává z voskových vzorů přivařených k centrálnímu vtokovému kanálu nebo vtokovému systému vyrobenému z vosku.
V této fázi je k centrální tyči připojeno několik voskových vzorů, které tvoří shluk, který napodobuje strukturu stromu. Systém vtoků umožňuje proudění roztaveného kovu do forem a zajišťuje rovnoměrné rozložení kovu po celé sestavě.
Složitost stromové sestavy závisí na počtu a typech vyráběných dílů a vtokový systém musí být pečlivě navržen, aby bylo zajištěno, že každá forma dostane kov ve správném pořadí a množství. Proces montáže se provádí s velkou pečlivostí a zajišťuje, že neexistují žádné vzduchové kapsy nebo mezery, které by mohly ohrozit integritu konečného produktu.
Budova Shell
Fáze budování skořepiny je kritickým krokem při lití oxidu křemičitého a určuje konečnou povrchovou úpravu a celkovou pevnost odlitku. Během této fáze je voskový strom potažen tenkou vrstvou suspenze oxidu křemičitého.
Nátěr s Silica Sol Slurry
Sestava stromu se nejprve ponoří do kaše vyrobené z křemičitého solu a speciálního chemického pojiva. Křemičitý sol působí jako jemnozrnné pojivo, přilne k povrchu voskového vzoru. Kaše je navržena tak, aby vytvořila jednotný, hladký povlak, který bude sloužit jako forma pro roztavený kov. Tento proces potahování lze několikrát opakovat, aby byla zajištěna jednotnost a tloušťka skořápky.
Jednou z klíčových výhod křemičitého solu je jeho schopnost vytvářet jemnou a hustou formu, která má za následek vynikající povrchovou úpravu konečného odlitku. Tato jemnozrnná forma také snižuje pravděpodobnost defektů, jako je pórovitost nebo drsnost povrchu, které mohou být běžné u jiných způsobů odlévání.
Nanášení žáruvzdorného písku
Po počátečním potažení křemičitým solem se na mokrý plášť nasype žáruvzdorný písek. Tento písek pomáhá zpevnit povlak křemičitého solu a dodává skořápce další pevnost. Písek také přispívá ke schopnosti formy odolávat vysokým teplotám během lití roztaveného kovu.
Tento proces se několikrát opakuje. Každý cyklus zahrnuje ponoření sestavy do suspenze křemičitého solu, nanesení žáruvzdorného písku a ponechání formy zaschnout a ztvrdnout. Výsledná skořepina je pevná a odolná vůči teplu a poskytuje potřebnou podporu během procesu lití.
Sušení a tuhnutí
Proces stavby skořepiny se několikrát opakuje – pokaždé ponořením a potažením novou vrstvou křemičitého solu a písku s následným vysušením a vytvrzením. Proces sušení může být pomalý, aby skořápka dosáhla maximální pevnosti. V závislosti na velikosti a složitosti formy se doba sušení může lišit od hodin až po dny.
Jak skořepina vytváří vrstvu po vrstvě, stává se stále silnější a robustnější a dosahuje požadované pevnosti, aby vydržela teplo roztaveného kovu. Jakmile je skořepina hotová, měla by být pevná, s požadovanou tloušťkou a hladkým povrchem.
Odstraňování vosku a vypalování
Po zaschnutí a vytvrzení skořápky je dalším krokem odstranění voskového vzoru uvnitř formy. Toho je dosaženo zahříváním pláště v autoklávu nebo peci. Teplo způsobí, že se vosk roztaví a vyteče z formy a zanechá za sebou dutou skořápku.
Proces odstraňování vosku musí být pečlivě kontrolován, aby nedošlo k poškození jemné formy. Po úplném odstranění vosku je skořápka vypálena při vysokých teplotách, aby se dále zpevnila. Proces vypalování odstraňuje veškeré zbytky vosku a také vytvrzuje formu, což zajišťuje, že je dostatečně pevná, aby vydržela lití roztaveného kovu. Skořápka musí být vypálena na teplotu, která zajistí, že je tvrdá a žáruvzdorná.
Lití a čištění kovů
Jakmile je forma vytvrzená a připravená, dalším krokem je nalití roztaveného kovu do dutiny formy.
Tavení kovů
Kov, typicky slitina, jako je nerezová ocel, titan nebo superslitina, se nejprve roztaví v peci. Teplota roztaveného kovu závisí na použitém materiálu a specifikacích odlitku. Kov musí být roztaven a při správné teplotě lití, aby bylo zajištěno, že snadno proudí do formy a vyplňuje každou dutinu skořepiny.
Lití kovu
Roztavený kov se opatrně nalije do formy. Vtokový systém v sestavě stromu zajišťuje, že kov proudí rovnoměrně do všech částí formy. Kov musí zcela vyplnit dutinu formy a nechat se vychladnout a ztuhnout do požadovaného tvaru.
Odstraňování a čištění skořápky
Po ochlazení a ztuhnutí kovu je dalším krokem odstranění skořápky. To se obvykle provádí vibrací nebo setřesením formy z odlitku, což je proces známý jako "odstranění skořepiny" nebo "rozbití skořepiny". Odlitá část se poté vyčistí, aby se odstranil veškerý zbývající materiál pláště nebo částice písku.
Proces čištění může zahrnovat pískování, leštění nebo jiné metody k dosažení požadované povrchové úpravy. V tomto okamžiku má odlitek hrubý tvar konečného dílu, ale stále může vyžadovat určité dodatečné opracování nebo leštění, aby splnil požadované specifikace.
Silica Sol vs. vodní sklo
V průmyslu slévání jsou dva nejběžněji používané pojivové systémy křemičitý sol a vodní sklo (křemičitan sodný). Každé pojivo má své jedinečné vlastnosti, ale lití křemičitého solu získává významnou trakci díky svým vynikajícím vlastnostem ve vysoce přesných aplikacích. Níže je podrobné srovnání obou metod se zaměřením na jejich klíčové rozdíly a zdůraznění výhod křemičitého solu.
Srovnávací tabulka: Silica Sol vs. vodní sklo
| Aspekt | Silica Sol | Vodní sklo (křemičitan sodný) |
| Povrchová úprava | Hladší a jemnější, ideální pro přesné díly | Drsnější povrchová úprava, často vyžadující více následného zpracování |
| Rozměrová přesnost | Vysoká rozměrová přesnost, tolerance až CT4-CT6 | Nižší rozměrová přesnost, typicky CT7-CT8 |
| Síla skořepiny | Vyšší pevnost skořepiny, schopná odolat extrémním teplotám a tlakům | Nižší pevnost pláště, méně vhodné pro vysoce výkonné slitiny |
| Flexibilita forem | Více flexibility při vytváření složitých, komplexních návrhů | Méně flexibilní pro složité návrhy, lepší pro jednodušší geometrie |
| Požadavky na následné zpracování | Vyžaduje méně následného zpracování díky jemnější povrchové úpravě | Je zapotřebí více následného zpracování, zejména pokud jde o vyhlazování povrchu a rozměrové korekce |
| náklady | Vyšší počáteční náklady díky prémiovým materiálům a procesu | Nižší počáteční náklady, ale vyšší celkové náklady díky intenzivnějšímu následnému zpracování |
| Doba cyklu odlévání | Obvykle delší kvůli dalším krokům při stavbě skořepiny | Kratší doba cyklu, ale obětuje kvalitu povrchu a rozměrovou přesnost |
| Vliv na životní prostředí | Šetrnější k životnímu prostředí, používá méně chemikálií a vytváří méně odpadu | Může vytvářet více odpadu a je méně šetrný k životnímu prostředí, zejména při použití křemičitanu sodného |
Povrchová úprava
Silica sol nabízí jemnější a hladší povrchovou úpravu ve srovnání s vodním sklem. Schopnost vytvořit jemnozrnnou formu pomocí křemičitého solu má za následek méně nedokonalostí a leštěnější konečný produkt. To je důležité zejména u dílů, kde je kritická povrchová úprava, jako jsou součásti leteckého průmyslu nebo lékařské přístroje.
Naproti tomu povrch vyrobený litím vodního skla má tendenci být hrubší, což vyžaduje dodatečné kroky následného zpracování, jako je broušení, leštění nebo pískování, aby se dosáhlo požadované konečné úpravy. Zatímco drsnost povrchu vodního skla může být přijatelná pro některé obecné průmyslové aplikace, nesplňuje přísné požadavky vysoce výkonných průmyslových odvětví.
Rozměrová přesnost
Odlévání křemičitého solu nabízí vynikající rozměrovou přesnost s tolerancemi typicky dosahujícími CT4 až CT6. Tyto vysoce přesné tolerance jsou zvláště výhodné v průmyslových odvětvích, jako je letecký a kosmický průmysl, automobilový průmysl a výroba lékařských zařízení, kde jsou velmi přesné specifikace rozhodující.
Odlévání vodního skla naproti tomu obecně dosahuje nižších tolerancí, často kolem CT7 až CT8. To znamená, že díly vyrobené s použitím vodního skla mohou vyžadovat rozsáhlejší obrábění, aby byly splněny rozměrové požadavky. V aplikacích, kde je klíčová přesnost, jako jsou lopatky turbín nebo složité součásti motorů, je vyšší přesnost odlévání oxidu křemičitého preferovanou volbou.
Síla skořápky
Skořápka vyrobená litím křemičitého solu je výrazně pevnější než skořápka vyrobená z vodního skla. Jemný, hustý povlak Silica sol poskytuje vynikající tepelnou odolnost a strukturální integritu, díky čemuž je vhodný pro vysoce výkonné aplikace, zejména ty, které zahrnují roztavené kovy s vysokými teplotami lití, jako je titan nebo superslitiny.
Naproti tomu skořepiny vodního skla nejsou tak robustní a nemusí být vhodné pro odlévání materiálů, které vyžadují odolnost vůči vysokým teplotám. Slabší skořepina také představuje riziko prasknutí nebo deformace během procesu odlévání, zejména u větších nebo složitějších dílů.
Flexibilita v designu forem
Odlévání křemičitého solu poskytuje větší flexibilitu při navrhování forem, což usnadňuje výrobu složitých, detailních dílů. To je zvláště výhodné pro složité geometrie nebo díly s jemnými prvky, které jsou často vyžadovány v odvětvích, jako je letecký průmysl, kde je přesnost a složitost prvořadá.
Odlévání vodního skla je díky své hrubší struktuře formy a omezené schopnosti zpracovávat jemné detaily vhodnější pro jednodušší díly s méně složitými prvky. I když je pro některé obecné aplikace dostačující, nenabízí stejnou úroveň konstrukční flexibility jako silikasol.
Požadavky na následné zpracování
Jemnější forma a hladší povrchová úprava Silica sol snižuje potřebu následného zpracování. Díly vyráběné pomocí křemičitého solu obecně vyžadují méně dokončovacích kroků, což se promítá do kratších dodacích lhůt a snížení nákladů na pracovní sílu. Hladký povrch také snižuje opotřebení obráběcích nástrojů, protože vyžaduje menší úsilí k dosažení požadované kvality povrchu.
Odlitky z vodního skla však obvykle vyžadují rozsáhlejší následné zpracování k odstranění hrubých povrchů a dosažení požadované rozměrové přesnosti. To často znamená dodatečné obrábění, broušení nebo leštění, což zvyšuje čas i náklady ve výrobním procesu.
náklady
Odlévání křemičitého solu má obecně vyšší počáteční náklady kvůli použitým prémiovým materiálům a složitějšímu procesu odlévání. K těmto vyšším nákladům přispívá suspenze solu oxidu křemičitého a nezbytné vybavení pro vícenásobné potahování a sušení. Snížení následného zpracování a vysoce kvalitní finální produkt však může z dlouhodobého hlediska učinit odlévání křemičitým solem nákladově efektivnější, zvláště když díly vyžadují po odlití minimální obrábění.
Odlévání vodního skla je naproti tomu na začátku obvykle cenově výhodnější díky jednodušším materiálům a rychlejšímu procesu. Potřeba většího následného zpracování pro dosažení požadované povrchové úpravy a rozměrové přesnosti však často vede k vyšším celkovým nákladům. Pro aplikace, kde kvalita povrchu a přesnost nejsou nejvyšší prioritou, může být vodní sklo přijatelnou levnější alternativou.
Doba cyklu odlévání
Odlévání vodního skla má tendenci mít rychlejší dobu cyklu ve srovnání s litím křemičitým solem. Jednodušší proces, který zahrnuje méně kroků při stavbě a vytvrzování skořepiny, umožňuje rychlejší výrobu. Tato rychlost je však za cenu přesnosti a povrchové úpravy.
Odlévání křemičitého solu s podrobnějším procesem povlakování a dalšími kroky sušení a vytvrzování trvá déle. Tato delší doba cyklu může být považována za nevýhodu, když je čas kritický, ale je odůvodněn vynikající kvalitou a přesností konečného produktu.
Vliv na životní prostředí
Odlévání křemičitého solu je obecně šetrnější k životnímu prostředí ve srovnání s litím vodního skla. Produkuje méně škodlivých vedlejších produktů a vytváří méně odpadu ve formě chemikálií nebo materiálů, které je třeba zlikvidovat. Použití křemičitého solu také eliminuje potřebu křemičitanu sodného, který může být škodlivý pro životní prostředí, pokud není správně spravován.
Odlévání vodního skla ve srovnání s tím může vést k většímu odpadu a problémům s životním prostředím, zejména pokud jde o manipulaci s chemikáliemi a likvidaci. Křemičitan sodný, klíčová složka systému vodního skla, může mít významnější dopad na životní prostředí, pokud se s ním nezachází správně.
Klíčové materiály: Role Silica Sol
Křemičitý sol hraje klíčovou roli v procesu odlévání, zejména jako pojivo, které drží celou formu pohromadě. Jeho chemická stabilita, vliv na kvalitu povrchu odlitků a šetrnost k životnímu prostředí z něj činí preferovanou volbu v aplikacích vysoce přesného lití.
Chemická stabilita jako pojivo
Silica sol, také známý jako koloidní oxid křemičitý, je stabilní a vysoce rafinovaný roztok částic oxidu křemičitého suspendovaných ve vodě. Je široce používán jako pojivo ve fázi stavby skořepiny u investičního lití, zejména ve vysoce přesných aplikacích, kde má prvořadý význam kvalita formy a odlitku.
Jednou z nejpozoruhodnějších vlastností křemičitého solu je jeho chemická stabilita . Částice oxidu křemičitého v solu vytvářejí silnou a trvanlivou vazbu, když přijdou do styku se žáruvzdorným pískem během procesu potahování. Toto stabilní spojení zajišťuje, že forma vydrží extrémní teploty roztavených kovů, aniž by degradovala nebo reagovala s odlévaným kovem.
The chemická inertnost křemičitého solu dále zvyšuje jeho roli jako pojiva. Na rozdíl od organických pojiv, která mohou při vysokých teplotách degradovat nebo uvolňovat škodlivé plyny, křemičitý sol nereaguje s roztavenými kovy, jako je titan, nerezová ocel nebo superslitiny. Tato vlastnost snižuje riziko kontaminace, zajišťuje čistotu konečného odlitku a činí křemičitý sol ideální pro vysoce výkonné materiály používané v letectví, zdravotnických zařízeních a dalších kritických průmyslových odvětvích.
Navíc sol oxidu křemičitého teplotní odolnost je mnohem lepší než u jiných pojiv, jako je křemičitan sodný (vodní sklo), který se může rozkládat při vysokých teplotách. Silica sol si zachovává svou integritu i při zvýšených teplotách používaných při odlévání vysoce výkonných kovů, přispívá k celkové odolnosti formy a zajišťuje, že si konečný produkt zachová vysokou rozměrovou přesnost a strukturální integritu.
Vliv na kvalitu povrchu
Jedním z klíčových důvodů, proč je křemičitý sol tak oblíbený ve vysoce přesném lití, je jeho hluboký dopad kvalita povrchu .
Silica sol vytváří jemné, hladké formy , které jsou nezbytné pro výrobu vysoce kvalitních odlitků. Čím jemnější jsou zrna ve formě, tím hladší je povrch finálního odlitku. To je zvláště důležité v odvětvích, kde je povrchová úprava kritická, například v leteckém průmyslu pro lopatky turbín nebo v průmyslu lékařských zařízení pro implantáty.
The jemnozrnné povahy Z forem na sol oxidu křemičitého vznikají odlitky s minimálními povrchovými nedokonalostmi, jako je drsnost, pórovitost nebo vady způsobené špatnými detaily formy. Tato hladká povrchová úprava snižuje potřebu sekundárních dokončovacích procesů, jako je broušení, leštění nebo pískování, což v konečném důsledku šetří čas a peníze a zároveň zvyšuje přesnost a výkon finálního dílu.
Kromě toho, stejnoměrnost suspenze křemičitého solu pomáhá zajistit, že povlak je rovnoměrně nanesen na voskový vzor, což má za následek konzistentní formu, která dokáže zachytit i ty nejsložitější rysy odlévaného dílu. Výsledkem je vysoce přesný povrch s vynikajícími rozměrovými tolerancemi (CT4-CT6), což je zvláště důležité při odlévání dílů s jemnými detaily nebo složitou geometrií.
The nedostatek uvolňování plynu během procesu odlévání je další výhodou vlivu siliky solu na kvalitu povrchu. Jiné pojivové systémy, jako je vodní sklo, mají tendenci uvolňovat plyny, když jsou vystaveny vysokému teplu, což může vést k defektům, jako je poréznost plynu v odlitku. Silica sol je však chemicky inertní a neuvolňuje plyny během procesu vypalování formy nebo lití kovu, což zajišťuje, že povrch odlitku zůstane čistý a bez defektů.
Stručně řečeno, chemické vlastnosti oxidu křemičitého nejen přispívají k pevnosti a stabilitě formy, ale také významně zlepšují povrchovou úpravu odlitku, takže je ideální pro průmyslová odvětví, která vyžadují vysokou přesnost a estetickou kvalitu.
Šetrnost k životnímu prostředí
Dopad materiálů používaných v procesu odlévání na životní prostředí se v moderní výrobě stává stále důležitějším hlediskem. Silica sol ve srovnání s jinými pojivovými systémy, jako je vodní sklo nebo organická pojiva, nabízí několik ekologických výhod.
Snížené toxické emise
Silica sol je známý pro své netoxický vlastnosti. Na rozdíl od některých organických pojiv, která mohou při zahřívání uvolňovat škodlivé výpary nebo chemikálie, je křemičitý sol relativně čistý materiál. Během fáze přípravy formy nebo odlévání neprodukuje těkavé organické sloučeniny (VOC) ani jiné toxické emise. Díky tomu je silikasol šetrnější k životnímu prostředí, zejména v průmyslových odvětvích, která jsou pod rostoucím tlakem na snižování své ekologické stopy.
naproti tomu vodní sklo (křemičitan sodný) může při zahřátí na vysoké teploty vytvářet škodlivé výpary. Tyto výpary mohou představovat zdravotní rizika pro pracovníky a mohou vyžadovat dodatečné větrání nebo systémy filtrace vzduchu ve slévárnách. Kromě toho může použití vodního skla vést k výrobě alkalický odpad , které může být obtížné správně zlikvidovat.
Udržitelné využití materiálu
Silica sol je odvozen od křemičitý písek , což je přirozeně hojný a udržitelný materiál. Extrakce oxidu křemičitého pro průmyslové použití má obvykle nižší dopad na životní prostředí ve srovnání s těžbou jiných materiálů používaných při odlévání, jako jsou kovy nebo určitá chemická pojiva. Díky tomu je oxid křemičitý sol udržitelnější volbou pro procesy odlévání, zejména v odvětvích, která upřednostňují výrobní postupy šetrné k životnímu prostředí.
Kromě toho lze sol oxidu křemičitého vyrábět s menším množstvím chemikálií než jiné pojivové systémy, což snižuje celkovou spotřebu chemikálií v procesu odlévání. Toto snížení spotřeby chemikálií nejen prospívá životnímu prostředí, ale také snižuje riziko kontaminace konečného produktu, což je zásadní pro aplikace vyžadující vysoce čisté kovy.
Nižší produkce odpadu
Proces odlévání s křemičitým solem obecně vede k nižší produkce odpadu oproti jiným systémům. Samotný sol oxidu křemičitého je vysoce účinný při vytváření pevných forem s minimálním odpadem. Kromě toho, protože formy z oxidu křemičitého nevyžadují stejnou úroveň následného zpracování nebo oprav jako formy vyrobené z vodního skla nebo jiných pojiv, vzniká během výrobního cyklu méně materiálového odpadu.
naproti tomu other binder systems often require additional materials or chemicals for mold repairs and finishing, leading to higher waste production. These additional materials often contribute to environmental concerns, as they may be more difficult to recycle or dispose of safely.
Srovnání s jinými pojivy
Při srovnání křemičitého solu s jinými běžnými pojivy používanými při odlévání, jako je např ethylsilikát a vodní sklo Ekologické výhody křemičitého solu se stávají ještě zjevnější. Ethylsilikát může například během procesu vytvrzování uvolňovat těkavé sloučeniny, které představují environmentální a zdravotní rizika. Vodní sklo, jak bylo diskutováno, může vytvářet odpadní produkty, které vyžadují pečlivé nakládání.
Silica sol je naopak obecně více šetrné k životnímu prostředí kvůli jeho nižší toxicitě, sníženým emisím a udržitelnějšímu získávání surovin. V éře zvýšeného povědomí o životním prostředí je používání křemičitého solu v souladu s širším tlakem na snižování ekologického dopadu průmyslových procesů.
Aplikace Silica Sol Casting
Odlévání oxidu křemičitého se stalo základním procesem v různých průmyslových odvětvích, která vyžadují vysoce přesné a vysoce výkonné díly. Díky své vynikající povrchové úpravě, rozměrové přesnosti a schopnosti odlévat složité geometrie našlo odlévání křemičitého solu své místo v průmyslových odvětvích od leteckého průmyslu až po lékařská zařízení, obecné průmyslové aplikace a automobilové inženýrství.
Letectví: Lopatky motoru a složité konstrukční součásti
Letecký průmysl je jedním z nejnáročnějších průmyslových odvětví, pokud jde o výrobu přesných dílů. Komponenty jako např lopatky turbíny motoru , konstrukční díly a trysky musí odolávat extrémním teplotám, tlakům a mechanickému namáhání. Odlévání křemičitého solu je ideální pro výrobu těchto vysoce výkonných dílů díky své schopnosti poskytovat vynikající kvalitu povrchu, rozměrovou přesnost a jemné detaily.
Lopatky turbín a součásti motoru
Lopatky turbín, které jsou rozhodující pro výkon proudových motorů, vyžadují mimořádnou přesnost a hladkost povrchu. Tyto čepele jsou během provozu vystaveny extrémnímu teplu a tlaku, proto je nezbytné, aby byly vyrobeny z materiálů s vynikající pevností a odolností proti opotřebení. Odlévání křemičitého solu umožňuje vytvoření těchto složitých součástí s nezbytnou integritou a přesností materiálu.
Jemná povrchová úprava odlévání oxidu křemičitého snižuje potřebu následného zpracování, jako je broušení nebo leštění, což může způsobit nekonzistence. Schopnost odlitku vytvářet jemné, složité geometrie navíc umožňuje výrobu složitých vnitřních chladicích kanálů, které jsou klíčové pro tepelné řízení lopatek turbíny.
Konstrukční komponenty
Letecký průmysl také vyžaduje odlévání složité konstrukční díly , jako jsou držáky, pouzdra a konektory. Tyto díly mají často složité geometrie, které musí být odlévány s vysokou přesností. Odléváním křemičitého solu lze vyrobit tyto součásti s jemnou povrchovou úpravou a rozměrovými tolerancemi, díky čemuž je ideální pro primární i sekundární letecké konstrukce.
Lékařská zařízení: protetika, implantáty a chirurgické nástroje
Při navrhování a výrobě chirurgických nástrojů a protetických pomůcek se průmysl zdravotnických prostředků silně spoléhá na přesnost, kvalitu a biokompatibilitu. Odlévání oxidu křemičitého se v tomto odvětví stalo důležitým výrobním procesem díky své schopnosti vyrábět vysoce přesné součásti, které splňují přísné regulační normy.
Umělé klouby a implantáty
Jednou z klíčových aplikací lití oxidu křemičitého v lékařské oblasti je výroba umělé klouby (jako jsou náhrady kyčelního nebo kolenního kloubu) a implantáty . Tyto komponenty jsou obvykle vyrobeny z biokompatibilních materiálů, včetně titanu a slitin nerezové oceli, které jsou známé svou pevností, odolností proti korozi a schopností dobře se integrovat s lidskou tkání.
Odlévání křemičitého solu umožňuje vytvoření složité geometrie a smooth surface finishes that are essential for both the fit and the performance of implants. The ability to cast intricate internal features, such as porosity that mimics bone structure for improved integration, is one of the reasons why silica sol is increasingly being used in the production of orthopedic implants.
Chirurgické nástroje
Chirurgické nástroje, jako jsou kleště, svorky a skalpely, vyžadují přesné a hladké povrchy, aby byla zajištěna funkčnost i bezpečnost pacienta. Odlévání z křemičitého solu umožňuje výrobcům vyrábět tyto nástroje s přesnou geometrií potřebnou pro lékařské postupy. Proces odlévání také minimalizuje potřebu obrábění a zajišťuje, že nástroje si zachovají své ostré hrany a přesné lícování.
Obecný průmysl: Špičková čerpadla, ventily a komponenty z nerezové oceli
Odlévání křemičitého solu není omezeno na specializované aplikace; hraje také významnou roli při výrobě vysoce kvalitních komponent používaných v obecné průmyslové aplikace , zejména v odvětvích, která vyžadují vysoce přesné díly pro systémy řízení kapalin, stroje a nástroje.
Špičková čerpadla a ventily
V průmyslu čerpadel a ventilů schopnost odlévat složité vnitřní struktury a vysoce kvalitní povrchy je zásadní. Tyto komponenty musí odolávat vysokým tlakům a teplotám, takže odlévání křemičitého solu je ideální volbou. Ať už je to čerpadla na ropu a plyn , ventily pro průmyslové aplikace nebo vysokotlaké armatury Odlévání křemičitého solu zajišťuje nezbytný výkon a spolehlivost těchto kritických komponent.
Schopnost odlévání křemičitých solí vyrábět vysoce přesné geometrie znamená, že výrobci mohou navrhovat složitá ventilová sedla nebo složité vnitřní průtokové kanály, které zvyšují účinnost pohybu tekutiny a minimalizují možnost netěsností nebo selhání. K dlouhodobé životnosti a korozivzdornosti těchto dílů přispívá i jemná povrchová úprava.
Přesné komponenty z nerezové oceli
Nerezová ocel je široce používána v obecném průmyslovém sektoru pro svou pevnost, odolnost proti korozi a estetickou přitažlivost. Odlévání křemičitého solu umožňuje výrobu vysoce přesných součástí z nerezové oceli, jako jsou např ozubená kola, pouzdra a konektory s minimální potřebou následného zpracování. Jemná povrchová úprava získaná litím ze siliky sol také zajišťuje, že komponenty splňují staardy vysokého výkonu požadované pro strojní a nástrojové aplikace.
The rozměrová přesnost poskytovaný siliky sol zajišťuje, že tyto komponenty z nerezové oceli přesně zapadají do příslušných systémů, snižují opotřebení a zlepšují celkovou efektivitu strojního zařízení.
Automobilové inženýrství: Součásti turbodmychadla
Automobilový průmysl také zaznamenal významný pokrok díky použití lití oxidu křemičitého, zejména při výrobě vysoce výkonné komponenty turbodmychadla . Turbodmychadla jsou základní součástí moderních motorů, poskytují zvýšený výkon a účinnost. Jsou vystaveny extrémnímu teplu a tlaku, a proto je klíčové, aby byly vyrobeny z odolných a vysoce výkonných materiálů.
Turbíny a skříně turbodmychadel
K výrobě se používá odlévání křemičitého solu lopatky turbíny a turbínové skříně turbodmychadel. Tyto komponenty musí být schopny odolat extrémně vysokým teplotám generovaným výfukovými plyny při zachování strukturální integrity a výkonu. Schopnost odlévání silica sol vytvářet složité vnitřní kanály a dosahovat vysoké rozměrové přesnosti umožňuje výrobcům navrhovat a vyrábět komponenty, které maximalizují výkon a efektivitu.
Kromě toho, hladká povrchová úprava zajištěný litím křemičitého solu snižuje tření, což zlepšuje celkový výkon a životnost turbodmychadla. Jemnozrnná struktura formy také pomáhá předcházet defektům, jako je poréznost, která by mohla časem vést ke snížení výkonu turbodmychadla.
Přesné komponenty pro systémy motoru
Kromě turbodmychadel se k výrobě používá odlévání oxidu křemičitého přesné součástky pro další kritické systémy motoru, jako např výfukové potrubí , ventilová sedla a vstřikovací trysky paliva . Tyto díly musí mít přesné rozměry a vysoce kvalitní povrchy, aby mohly v motoru efektivně fungovat, a odlévání křemičitého solu tyto vlastnosti trvale zajišťuje.
Společné výzvy a řešení v lití silica Sol
Odlévání oxidu křemičitého je pokročilá technika známá pro svou přesnost a schopnost vyrábět vysoce kvalitní díly. Stejně jako všechny složité výrobní procesy však přichází s vlastní řadou výzev. Tyto výzvy je třeba řešit, aby byla zajištěna výroba bezvadných odlitků, které splňují požadované specifikace.
Jak se vyhnout praskání skořápky?
Jednou z nejvýznamnějších výzev při lití křemičitého solu je prevence praskání skořápky během procesu lití. K praskání skořepiny může dojít z různých důvodů, včetně tepelného namáhání, nesprávné přípravy skořepiny nebo nedostatečné pevnosti formy. Praskání může vést k defektům v konečném produktu, což má za následek odmítnutí dílů a plýtvání zdroji.
Příčiny praskání skořápky
- Tepelná napětí: Během lití roztaveného kovu do formy je skořepina vystavena rychlým změnám teploty. Pokud forma nemá dostatečnou odolnost proti tepelným šokům, může prasknout. To je zvláště problematické při odlévání kovů s vysokou teplotou tání, jako je titan nebo superslitiny.
- Nedostatečná pevnost pláště: Pokud je skořepina křemičitého solu příliš tenká nebo nedostatečně vytvrzená, nemusí být dostatečně pevná, aby vydržela namáhání procesu lití a chlazení. To může vést ke vzniku trhlin ve formě, které se přenášejí na samotný odlitek.
- Vlhkost ve skořápce: Pokud plášť obsahuje zbytkovou vlhkost, může rychlý ohřev během lití kovu způsobit nahromadění páry, což vede k prasknutí nebo prasknutí pláště.
Řešení pro prevenci praskání skořápky
- Postupné vytápění a chlazení: Jedním z účinných řešení je implementace a řízený proces vytápění a chlazení . Postupné zvyšování teploty formy před litím roztaveného kovu pomáhá předcházet náhlým tepelným šokům. Podobně chlazení odlitku řízenou rychlostí po lití může minimalizovat riziko praskání v důsledku tepelného pnutí.
- Ovládání tloušťky pláště: Zajištění dostatečné tloušťky pláště je nezbytné, aby se zabránilo prasklinám. Řízením počtu vrstev v procesu výroby skořepiny a zajištěním rovnoměrného nanášení každé vrstvy mohou výrobci vytvořit robustnější formu, která lépe odolává namáhání litím a chlazením.
- Správné vytvrzení: Skořápka musí být plně vytvrzena, aby se dosáhlo její maximální pevnosti. Zajištění úplného vyschnutí formy a dostatečného vypálení pomáhá zvýšit její trvanlivost. Doby a teploty vytvrzování by měly být optimalizovány, aby byla zajištěna pevnost formy, aniž by byla narušena její integrita.
- Kontrola vlhkosti: Rozhodující je správné vysušení skořápky. Jakákoli zbytková vlhkost může způsobit nahromadění páry při nalévání roztaveného kovu do formy. Zajištění úplného vysušení formy před litím kovu toto riziko eliminuje. Toho lze dosáhnout kontrolou úrovní vlhkosti v oblasti přípravy skořápky a zajištěním správného vypálení skořápky v peci, aby se odstranila veškerá vlhkost.
Jak kontrolovat smrštění u přesných odlitků?
Dalším běžným problémem při lití křemičitého solu je kontrola smrštění odlitku během procesu chlazení. Jak roztavený kov tuhne, smršťuje se, což může vést k rozměrovým nepřesnostem a dutinám v odlitku, pokud není správně spravováno. Smrštění je zvláště důležité při odlévání složitých součástí se složitou geometrií, kde je zásadní zachování rozměrové přesnosti.
Příčiny smršťování
- Rychlost chlazení: Smrštění je obvykle výraznější, když je rychlost ochlazování příliš vysoká, což způsobuje nerovnoměrné smršťování. To může vést k rozměrovým deformacím a vnitřní poréznosti, zejména v tlustších částech odlitku.
- Vlastnosti materiálu: Různé kovy mají různé koeficienty tepelné roztažnosti, což znamená, že se při ochlazování zmenšují různou rychlostí. S tím je třeba počítat při návrhu formy a výběru odlévacího materiálu.
- Problémy s návrhem vzoru: Pokud není návrh vzoru optimalizován pro smrštění, může to mít za následek rozměrové nesrovnalosti a defects such as voids or cracks.
Řešení pro kontrolu smršťování
- Kompenzace smrštění v designu: Jedním z nejúčinnějších způsobů, jak řídit smršťování, je navrhnout vzor s vestavěnými přídavky na smrštění. To znamená, že vzor je mírně předimenzován, aby odpovídal očekávané kontrakci kovu při ochlazování. Tento přístup lze vypočítat pomocí údajů o smrštění specifických pro daný materiál.
- Optimalizace rychlosti chlazení: Kontrola procesu chlazení je nezbytná pro minimalizaci smrštění. Použitím zimnice (chladicí prvky) popř izolační materiály v určitých částech formy mohou výrobci regulovat rychlost ochlazování a zajistit rovnoměrné tuhnutí odlitku. Pomalejší, rovnoměrnější chlazení pomáhá snížit pravděpodobnost defektů souvisejících se smrštěním.
- Použití aditiv: Přidání jisté legující prvky k odlévacímu materiálu může pomoci snížit smrštění. Například některé slitiny mají nižší rychlost smrštění než jiné, takže jsou ideální pro přesné odlitky. Výběrem správného materiálu s minimální tendencí ke smršťování mohou výrobci zlepšit přesnost odlévání.
- Techniky vakuového a tlakového lití: V některých případech lze použít techniky vakuového nebo tlakového lití ke snížení tvorby dutin nebo poréznosti souvisejících se smrštěním. Tyto metody aplikují vnější tlak nebo vakuum na licí formu, aby pomohly roztavenému kovu úplněji a rovnoměrněji vyplnit formu, čímž se minimalizují vady způsobené smršťováním.
Klíčové faktory pro zlepšení výtěžnosti při lití silikasolů
Maximalizace výtěžnosti neboli procenta vyrobených dobrých odlitků vzhledem k celkovému počtu odlitků je kritickým cílem každého výrobce. Vysoká výnosnost je nezbytná pro zlepšení ziskovosti, snížení odpadu a zajištění stálých dodávek vysoce kvalitních dílů. Pro zlepšení výtěžnosti při lití křemičitého solu je nutná kombinace optimalizace procesu, kontroly kvality a materiálového managementu.
Klíčové faktory ovlivňující výnos
- Kvalita formy: Kvalita formy přímo ovlivňuje úspěšnost procesu odlévání. Jakékoli vady nebo nesrovnalosti ve formě mohou vést k vadným dílům. To zahrnuje problémy, jako jsou praskliny, špatná povrchová úprava nebo neúplné vyplnění formy.
- Integrita vzoru: Pro vysokou výtěžnost je nezbytné zajistit integritu voskového vzoru. Jakékoli nedokonalosti ve vzoru, jako jsou vzduchové bubliny, nesouosost nebo povrchové vady, se mohou přenést na konečný odlitek, což vede k defektům.
- Konzistence tání a lití: Dalším kritickým faktorem je konzistence procesu tavení a lití. Pokud kov není odléván při správné teplotě nebo správným způsobem, může to vést k defektům, jako jsou studené uzávěry, dutiny nebo špatná kvalita povrchu.
- Příprava skořápky: Nesprávná příprava nábojnice, jako je nedostatečné sušení, nesprávná aplikace kaše nebo nedostatečné vypalování nábojnice, může snížit výtěžnost dobrých dílů.
Řešení pro zlepšení výnosu
- Vylepšené řízení procesu: Implementace přísnějších kontrol procesu v průběhu procesu lití solu oxidu křemičitého může významně zlepšit výtěžnost. To zahrnuje kontrolu teploty a vlhkosti v oblasti přípravy formy, sledování doby vytvrzování a vypalování a zajištění konzistentních teplot lití kovu. Pravidelná kalibrace zařízení a nástrojů může pomoci předejít odchylkám, které vedou k závadám.
- Kontrola vzoru: Provádění důkladných kontrol voskových vzorů před jejich sestavením a potažením je nezbytné, aby bylo zajištěno, že budou použity pouze vysoce kvalitní vzory. To zahrnuje kontrolu jakýchkoli viditelných defektů a zajištění správného zarovnání vzoru v sestavě stromu.
- Sledování kvality skořápky: Přísné kontroly kvality skořepiny během jejího formovacího procesu jsou zásadní. Zajištění toho, že každá vrstva povlaku oxidu křemičitého je nanesena jednotně a že skořepina je před litím kovu zcela vysušena a vytvrzena, minimalizuje pravděpodobnost defektů.
- Kontrola po lití: Po dokončení odlitku může implementace robustního kontrolního a testovacího procesu, jako je rentgenové nebo ultrazvukové testování, pomoci včas identifikovat potenciální defekty. To umožňuje včasné vyřazení vadných dílů, zlepšení celkové výtěžnosti a snížení nákladů souvisejících s následným zpracováním.
Reference / Zdroje
- Mordorská inteligence — „Silica Sol Casting Market Size and Share“
- Budoucí statistiky trhu — „Trh investičního odlévání 2025–2035: Globální analýza a prognóza“
- Trhy a trhy — „Trh přesného lití podle technologie, aplikace, regionu – globální předpověď do roku 2030“
- Expertní průzkum trhu — „Silica Sol Casting in Aerospace and Medical Sectors — Companies Overview & Trends“
- Výzkum Grand View — „Velikost trhu s přesným litím a výhled do roku 2030: Trendy a inovace v lití Silica Sol“