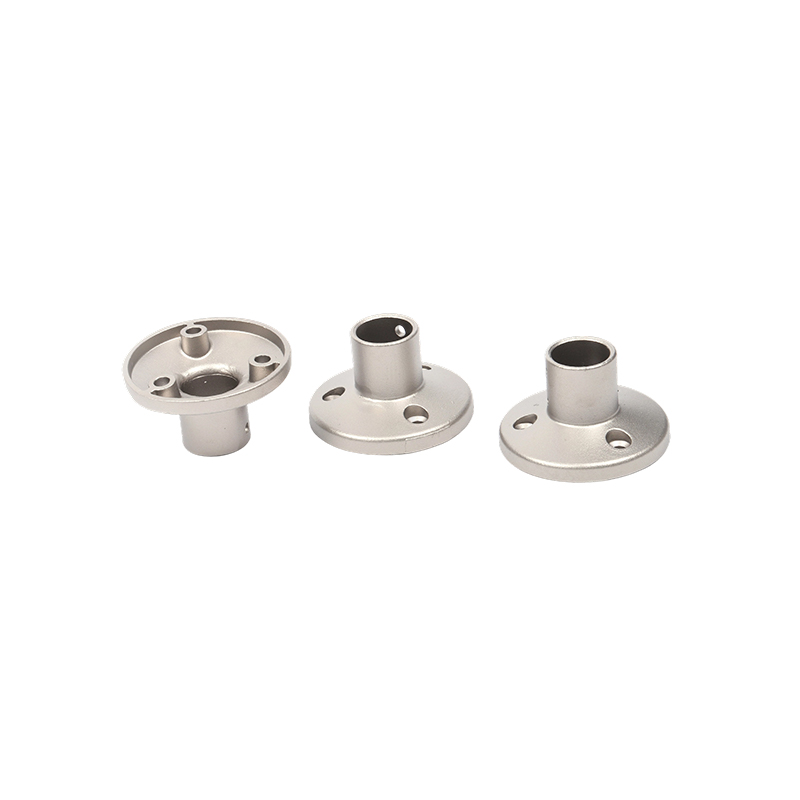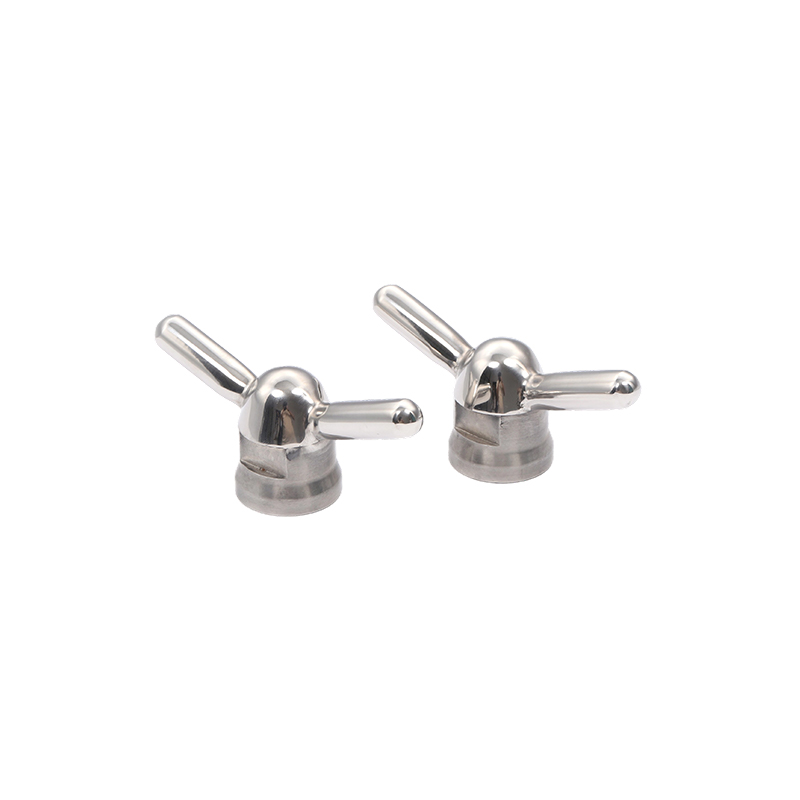
Tichá, ale následná revoluce přetváří svět slévárenský průmysl . Vysoce výkonné odlitky z nerezové a legované oceli, poháněné imperativem „Nové produktivity“ – rámce, který integruje pokročilou vědu o materiálech, inteligentní výrobu a zelené procesní inženýrství, nově definují to, čeho může dosáhnout přesná výroba pro špičkové průmyslové aplikace.
Odvětví slévání zaujímalo po desetiletí v těžkém průmyslu paradoxní pozici: nezbytné pro téměř každý vyráběný produkt, přesto vnímané jako komoditní proces s nízkou technologií, odolný vůči smysluplným inovacím. Toto vnímání je nyní zastaralé. Průnik výpočetní metalurgie, digitálně řízeného tuhnutí, systémů kvality s uzavřenou smyčkou a nízkouhlíkové procesní chemie povýšil přesné lití na strategickou technologickou doménu – doménu, kterou špičkoví výrobci v oblasti letectví, energetiky, lékařského vybavení a pokročilé mobility stále více uznávají jako konkurenční diferenciátor spíše než dodatečný nápad dodavatelského řetězce.
Pochopení „nové produktivity“ v kontextu odlévání
Koncept nové produktivity ve výrobě přesahuje konvenční metriky efektivity. Popisuje kvalitativní posun v produktivních silách, které mají průmyslové organizace k dispozici – takový, který se vyznačuje spojením vyspělých technologií, vysoce kvalifikovaných lidských odborných znalostí a myšlení na systémové úrovni v celém hodnotovém řetězci. V odlévacím průmyslu se nová produktivita projevuje ve třech propojených dimenzích.
Technologická integrace jako produktivní síla
Tradiční lití se při řízení kvality opíralo o nashromážděné řemeslné znalosti, empiricky odvozené parametry procesu a kontrolu po procesu. Nová produktivita nahrazuje tento reaktivní model proaktivním modelem založeným na datech. Simulační software předpovídá fronty tuhnutí, teplotní gradienty a tvorbu pórovitosti smršťování před prvním litím. Senzorová pole zabudovaná do lisovacích nástrojů poskytují tepelnou zpětnou vazbu v reálném čase, která uzavírá smyčku mezi návrhovým záměrem a fyzickým výsledkem. Automatizované nedestruktivní vyhodnocovací systémy – počítačová tomografie, ultrazvuk s fázovým polem, digitální radiografie – nahrazují statistické vzorkování 100% objemovou kontrolou kritických odlitků.
Společně tyto technologie komprimují tradiční cyklus vývoje odlitků z měsíců na týdny a současně zvyšují kvalitu podlahy. Výsledkem je nejen rychlejší výroba stávajících návrhů, ale také schopnost vyrábět geometrie, složení slitin a rozměrové tolerance, které byly dříve nedosažitelné.
Lidský kapitál a znalostní systémy
Nová produktivita také vyžaduje transformovaný profil lidského kapitálu. Metalurg, který rozumí termodynamice slitin, procesní inženýr, který dokáže interpretovat výstupy simulace tuhnutí, a datový vědec, který dokáže sestavit modely prediktivní kvality, musí pracovat jako integrovaný tým spíše než sekvenční specialisté. Slévárny, které provedly tento organizační přechod, hlásí kompresi časových plánů zavádění nových produktů o 30–50 % a snížení míry odmítnutí prvního artiklu o srovnatelné marže.
Systémové myšlení hodnotového řetězce
Snad nejpodstatnější je, že New Productivity mění dodavatele odlitků jako partnera pro společný vývoj spíše než jako dodavatele komponent. Když výrobce turbínových lopatek a jeho dodavatel odlitků společně optimalizují složení slitiny, geometrii chladicích kanálů a požadavky na povrchovou úpravu pomocí sdílených simulačních modelů, výsledkem jsou součásti, které fungují lépe a přitom spotřebovávají méně zdrojů na výrobu. Tento systémový přístup – optimalizace napříč organizačními hranicemi spíše než uvnitř nich – je definující charakteristikou nové produktivity v přesném lití.
Nová produktivita v odlévání není jen o přesnějším odlévání – jde o to, aby se přesnost samotná stala platformou pro současný pokrok ve výkonu, udržitelnosti a ekonomické konkurenceschopnosti.
Hutní základy: Odlitky z nerezové oceli
Odlitky z nerezové oceli zaujímají kritickou pozici ve špičkové výrobě všude tam, kde musí koexistovat odolnost proti korozi, pevnost při zvýšených teplotách a rozměrová integrita. Revoluce přesného lití prohloubila schopnosti každé velké rodiny nerezových ocelí a odemkla aplikace, které dříve uspokojovaly pouze tvářené nebo kované výrobky s výrazně vyššími náklady.
Austenitické stupně: The Workhorse Redefined
CF8M (odlitý ekvivalent 316L) zůstává dominantním austenitickým typem odlévání pro chemické procesy, farmaceutické a potravinářské aplikace. Pokročilá tavicí praxe – argon-kyslíková dekarbonizace (AOD) rafinace následovaná vakuovým odplyněním – nyní trvale dosahuje nižšího obsahu uhlíku 0,03 % , eliminuje riziko senzibilizace v oblastech ovlivněných teplem svaru a umožňuje provoz v agresivním halogenidovém prostředí bez mezikrystalové koroze. Řízené přísady křemíku a manganu zlepšují slévatelnost, aniž by byla ohrožena odolnost proti korozi, zatímco mikrolegování dusíkem zpevňuje matrici austenitu intersticiálním ztužováním tuhého roztoku.
Vysoce legované austenitické třídy – zejména CN3MN (6Mo superaustenitická) rodina – představuje hranici výkonu nerezového lití. S ekvivalentními čísly odolnosti proti důlkové korozi (PREN) přesahujícím 45 tyto slitiny odolávají důlkové korozi vyvolané chloridy a štěrbinové korozi při odsolování mořské vody, odsiřování ropy a plynu na moři a odsiřování spalin, kde by konvenční odlitky 316L selhaly během měsíců.
Duplexní a superduplexní odlitky
Rodina duplexních nerezových ocelí – vyznačující se vyváženou austenit-feritovou mikrostrukturou – poskytuje přesvědčivou kombinaci odolnosti proti korozi blížící se odolnosti vysoce legované austenitické oceli s mezí kluzu přibližně dvojnásobnou než u staardních austenitických jakostí. CD4MCuN a CD3MN (odlité ekvivalenty 2205 duplex) získaly podstatný podíl na trhu v tělesech čerpadel, tělesech ventilů a oběžných kolech sloužících chemickému, odsolovacímu a podmořskému sektoru.
Přesná kontrola rovnováhy austenit-ferit – ideálně udržovaná mezi 40 % a 60 % feritu – je ústředním metalurgickým problémem při duplexním lití. Moderní slévárny toho dosahují prostřednictvím přísně kontrolovaného parciálního tlaku dusíku během rafinace AOD a přesného řízení rychlosti chlazení po ztuhnutí pomocí přístrojové konstrukce formy. Odlitky, které se odchylují od cílové fázové rovnováhy, vykazují sníženou houževnatost, sníženou odolnost proti korozi a náchylnost ke křehnutí fáze sigma během provozu při středních teplotách.
austenitické (CF8M / CF3M)
Optimalizováno pro odolnost proti korozi v chemickém a farmaceutickém prostředí. AOD vakuová rafinace dosahuje C pod 0,03 %. PREN 25–35.
superaustenitické (CN3MN)
Třídy 6Mo pro extrémní halogenidová prostředí. PREN nad 45. Služba odsíření mořské vody a spalin. Mez kluzu lití 240–310 MPa.
Duplex (CD4MCuN / CD3MN)
Vyvážený austenit-ferit. Mez kluzu 2x austenitické třídy. Aplikace čerpadel, ventilů a oběžných kol. N-řízené fázové vyvážení kritické.
Martenzitické (CA15 / CA6NM)
Vysoká tvrdost a odolnost proti opotřebení pro oběžná kola hydraulických turbín, oběžná kola čerpadel. CA6NM nabízí vynikající houževnatost v porovnání s CA15 v hydro provozu.
Martenzitické třídy pro vysoce namáhané aplikace
Tam, kde odolnost proti otěru a tvrdost mají přednost před odolností proti korozi, odlitky z martenzitické nerezové oceli – zejména CA6NM —ovládají aplikace oběžného kola hydroelektrické turbíny a oběžného kola čerpadla. Ošetření řízeným popouštěním aplikované na odlitky CA6NM vytváří popouštěnou martenzitovou mikrostrukturu s pevností v tahu 760–965 MPa, rázovou houževnatostí podle Charpyho přesahující 100 J a dostatečnou tažností pro přežití cyklického hydraulického zatížení stékající a přečerpávací výroby energie. Velké běhouny CA6NM přesahující 70 tun v jednodílné konstrukci představují jeden z nejnáročnějších výdobytků přesného lití v moderním průmyslu.
Odlitky z legované oceli: Konstrukce pro extrémní výkon
Zatímco odlitky z nerezové oceli se zabývají prostředím s převahou koroze, odlitky z legované oceli slouží jako doplňková doména: aplikace vyžadující extrémní mechanický výkon – vysokou pevnost, rázovou houževnatost, odolnost proti opotřebení nebo odolnost proti tečení při zvýšených teplotách – často bez agresivních korozivních médií.
Nízkolegované vysoce pevné odlitky
The 8630 a 4340 ekvivalentní třídy odlitků poskytují pevnost v tahu přesahující 1000 MPa s hodnotami rázové houževnatosti Charpy vhodnými pro arktický provoz při –60 °C, slouží kritickým aplikacím v zařízeních podmořských vrtů, těžebních strojích a velkých konstrukčních součástech mobilních jeřábů a zdvihacích zařízení. Přesná kontrola uhlíkového ekvivalentu (CE) je nezbytná pro svařitelnost bez předehřívání při opravách v terénu – kritický požadavek u odlitků, které mohou vyžadovat údržbu na vzdálených místech.
Chrom-molybdenové třídy odolné proti tečení
Petrochemické a energetické aplikace vystavují odlitky trvalému zatížení při teplotách od 400 °C do 650 °C, což jsou podmínky, za kterých konvenční uhlíková ocel nepřijatelně teče. The WC6 (1,25Cr-0,5Mo) a WC9 třídy legované oceli (2,25Cr-1Mo) a pokročilejší C12A (9Cr-1Mo-V) jakost odvozená ze specifikací pro tvářené trubky P91, poskytuje pevnost při tečení a odolnost proti oxidaci, kterou vyžadují skříně parních turbín, tělesa ventilů ve vysokotlakých sběračích páry a součásti tlakových nádob reaktorů.
Přesné odlévání C12A a jeho variant vyžaduje výjimečně přísnou kontrolu mikropřísad bóru, dusíku a niobu, které stabilizují temperovanou martenzitickou lištovou strukturu odpovědnou za dlouhodobou pevnost při tečení. Neoprávněná náhrada slitinami Cr-Mo nižší kvality – historické riziko kvality v tomto odvětví – je nyní z velké části zmírněna přenosným ověřováním slitin XRF integrovaným do pracovních postupů přijímacích kontrol v progresivních zařízeních pro koncové uživatele.
Odlitky z legované oceli odolné proti opotřebení
Těžba, cement a zpracování kameniva způsobují na odlitky silné opotřebení abrazivem a nárazem. Bílé železo s vysokým obsahem chromu a Hadfield manganová ocel (11–14 % austenitické Mn) představují opačné konce tribologického spektra: bílé železo nabízí maximální odolnost proti oděru díky své mikrostruktuře vyztužené karbidem, ale omezenou rázovou houževnatost; Hadfield austenitický mangan mechanicky zpevňuje při nárazu a vytváří povrchovou tvrdost přesahující 500 HBW při zachování houževnatosti jádra, která zabraňuje křehkému lomu. Přesné odlévání umožňuje výrobu obou jakostí ve složitých geometriích – vložky drtiče, vložky mlýnů, zuby naběračky – které optimalizují geometrii opotřebitelných povrchů a prodlužují životnost nad rámec toho, co umožňují jednotné ploché odlitky.
| Třída slitiny | Klíčové legující prvky | Typická aplikace | Výkonnostní výhoda |
|---|---|---|---|
| Ekvivalent 8630 | Ni Cr Mo | Podmořské prameny, jeřábové háky | 1000 MPa UTS, arktická houževnatost |
| WC6 (1,25Cr-0,5Mo) | Cr Mo | Tělesa parních ventilů, skříně turbín | Pevnost při tečení do 550°C |
| C12A (9Cr-1Mo-V) | Cr Mo V Nb | Ultra-superkritické parní turbíny | Pevnost při tečení do 650°C, odolnost proti oxidaci |
| Hadfield Mn Steel | Mn 11–14 % | Vložky drtičů, vložky mlýnů | Pracovní zpevnění na 500 HBW při nárazu |
| Bílé železo s vysokým obsahem chrómu | Cr 15–28 % C 2,5–3,5 % | Vložky kalových čerpadel, oběžná kola | Maximální odolnost proti oděru, HRC 58–65 |
| Srážkový kalený | Ni Cu Al | Letecké konstrukční odlitky | Vysoká pevnost vůči hmotnosti, rozměrová stabilita |
Procesní inovace: Technika přesnosti
Vynikající chemie slitiny je nezbytná, ale nedostatečná pro vysoce výkonné výsledky odlévání. Procesní řetězec, který přeměňuje tekutý kov na hotový odlitek – od návrhu formy přes řízení tuhnutí, tepelné zpracování a konečnou úpravu – určuje, zda jsou potenciální vlastnosti slitiny realizovány v konečné součásti.
- 01
Výpočetní design odlévání
Simulace tuhnutí konečných prvků (pomocí platforem jako MAGMASOFT, ProCAST nebo AnyCasting) předpovídá tvorbu poréznosti, náchylnost k roztržení za tepla a distribuci mikrostrukturního gradientu před řezáním nástroje. Vtokové a stoupací systémy optimalizované podle topologie minimalizují ztráty na výnosu a zároveň zajišťují směrové tuhnutí směrem k strategicky umístěným podavačům. Virtuální DOE (Design of Experiment) nahrazuje nákladné fyzické zkoušky optimalizace parametrů procesu.
- 02
Pokročilé tavení a rafinace
Konvertory Argon-Oxygen Decarburization (AOD) umožňují přesnou regulaci uhlíku, síry a dusíku v nerezových a legovaných ocelích a zároveň minimalizují ztráty oxidací chrómu. Sekvence vakuového indukčního tavení (VIM) a vakuového obloukového přetavování (VAR) aplikované na superslitiny a prémiové slitiny pro letecké odlévání poskytují téměř nulový obsah vměstků a řízené struktury dendritických zrn, které jsou nezbytné pro integritu rotujících součástí.
- 03
Technologie forem a tepelný management
Systémy skořepin pro investiční lití s navrženými profily propustnosti, formy pro lití do písku s tepelně přizpůsobenými lícovými písky a nástroje pro stálé formy s konformními chladicími kanály – umožněné výrobou kovových přísad – poskytují bezprecedentní kontrolu nad místními rychlostmi tuhnutí. Řízené směrové tuhnutí eliminuje rovnoosé zóny zrna v kritických úsecích a vytváří sloupcové nebo monokrystalické mikrostruktury v odlitcích z vysokoteplotních slitin.
- 04
Průběžné monitorování a adaptivní řízení
Termočlánková pole zabudovaná ve formovacích nástrojích předávají v reálném čase tepelná data do systémů řízení procesu, které upravují průtok chladicí vody, sekvence otevírání forem nebo lokalizovanou aktivaci topného prvku pro udržení cílového profilu tuhnutí. Systémy strojového vidění na vytřásacích a čisticích linkách detekují povrchové anomálie, když je odlitek ještě zahřátý na procesní teplotu, což umožňuje okamžitou nápravu dříve, než následné operace přidají hodnotu potenciálně vadným dílům.
- 05
Přesné tepelné zpracování
Digitálně řízená atmosféra pece s hustotou termočlánku dostatečnou k dosažení stejnoměrnosti teploty do 5 °C napříč zatížením transformuje odlévané mikrostruktury k dosažení cílových specifikací mechanických vlastností. Řízení rychlosti kalení – pomocí polymeru, vody nebo média pro kalení s nuceným oběhem vzduchu – řídí počáteční teploty martenzitu a gradienty konečné tvrdosti v odlitcích z legované oceli. Cykly tepelného zpracování po svaru aplikované na zóny opravy nerezových svarů jsou ověřeny zkouškou tvrdosti a rázovou zkouškou z kuponových vzorků zpracovaných spolu s výrobními odlitky.
- 06
Nedestruktivní hodnocení a digitální záznamy kvality
Automatizovaná počítačová tomografie (CT) skenování přesných odlitků generuje trojrozměrné objemové kontrolní záznamy, které identifikují vnitřní pórovitost, vměstky a odchylky tloušťky stěny s rozlišením submilimetrů. Digitální radiografie se softwarem pro automatické rozpoznání defektů (ADR) zpracovává rentgenové snímky odlévání do písku rychlostí 10x rychleji než manuální interpretace při zachování nebo zlepšení spolehlivosti detekce. Všechna kontrolní data jsou uchovávána v digitálních systémech řízení kvality propojených se sériovými čísly odlitků, aby byla zajištěna úplná sledovatelnost životního cyklu.
Usnadnění ekologické modernizace špičkové výroby
Příspěvek vysoce výkonných přesných odlitků k ekologické výrobě funguje na dvou úrovních: snížení dopadu na životní prostředí v rámci samotného procesu odlévání a umožnění role, kterou hrají vynikající odlitky při energetické transformaci a dekarbonizaci navazujících průmyslových odvětví.
Dekarbonizace slévárenského procesu
Konvenční slévárenské operace – tavení v kupolové peci, příprava písku, tryskání a broušení – byly historicky energeticky náročné a mají vysoké emise. Nový model produktivity vyvíjí systematický tlak na každou fázi. Elektrické indukční pece nahrazující kuplovny spalující fosilní paliva snižují přímé emise uhlíku o 40–60 % a zlepšují řízení teploty taveniny na standardy, které jsou ve spalovacích systémech nedosažitelné. Pojivové systémy pro písková jádra přecházejí z fenolformaldehydových pryskyřic na anorganické křemičitany a organické alternativy odvozené z biomasy, čímž se eliminují emise těkavých organických sloučenin (VOC) z operací pečení a odlévání jader. Nátěry na vodní bázi nahrazující nátěry forem na bázi rozpouštědla dále snižují zatížení VOC.
Filozofie odlévání téměř čistého tvaru se přímo zaměřuje na efektivitu materiálu – největší ekologickou páku při odlévání kovů. Každý kilogram oceli, který vstoupí do tavicí pece, ale nedosáhne hotového odlitku, představuje plýtvání energií, surovinou a zpracovatelskými zdroji. Pokročilá konstrukce vtoku, optimalizovaná geometrie nálitků a přesné řízení rozměrů snižují poměr odlévané hmotnosti k hmotnosti hotového odlitku (poměr nákupu a letu v letecké terminologii) z historických hodnot 3:1 nebo vyšších na poměry blížící se 1,3:1 při operacích vyspělého odlévání. Ekologický přínos – méně tavení, méně broušení, méně recyklace šrotu – je okamžitý a podstatný.
Metriky zeleného odlévání — vedoucí praxe v oboru
- Elektrické indukční tavení s obnovitelnými zdroji elektřiny: emise rozsahu 2 se blíží nule
- Anorganické pojivové jádrové systémy: emise VOC snížené o 95 % v porovnání s fenolickým chladícím boxem
- Rekultivace písku s uzavřeným okruhem: přidání nového písku pod 3 % celkové spotřeby písku
- Investice do téměř čistého tvaru: poměr buy-to-fly pod 1,4 pro složité letecké geometrie
- Rekuperace tepla z chladicí vody formy: míra rekuperace tepelné energie přesahující 60 %
- Snížení míry zmetkovitosti díky návrhu řízenému simulací: míra přijetí při prvním spuštění vyšší než 95 %
Umožnění energetického přechodu prostřednictvím kritických odlitků
Infrastruktura čisté energie, která se buduje po celém světě – větrné turbíny, jaderné elektrárny, zařízení na výrobu zeleného vodíku, přečerpávací vodní skladovací zařízení a systémy zachycování uhlíku – je materiálně závislá na vysoce výkonných přesných odlitcích, které splňují specifikace, které žádný konvenční přístup k odlévání nemůže splnit.
Velké hlavní hřídele větrných turbín a odlitky nábojů v jakostních ekvivalentech EN-GJS-400-18-LT tvárná litina nebo vysokopevnostní legovaná ocel musí přežít 20 let cyklického únavového zatížení v pobřežních mořských prostředích, což vyžaduje konzistenci materiálových vlastností u odlitků o hmotnosti 20 až 80 tun. Odlitky z nerezové oceli v jaderné kvalitě pro tělesa čerpadel primárního chladicího média a tělesa ventilů chladicího média reaktoru vyžadují shodu s ASME sekce III standardy jaderné kvality – mezi nejnáročnější specifikace odlévání v jakémkoli odvětví. Provoz vodíku vyžaduje odlitky z austenitické nerezové oceli s kontrolovaným obsahem feritu a prokázanou odolností proti vodíkové křehkosti potvrzenou zkouškou v tahu při nízké rychlosti deformace.
V každé z těchto aplikací je příspěvek přesného odlitku k infrastruktuře zelené energie spíše umožňující podmínkou než postupným zlepšováním. Rozbočovač větrných turbín, který předčasně selže, nepředstavuje pouze výrobní ztrátu – vyřazuje z provozu aktivum na výrobu čisté energie v historickém okamžiku, kdy má každá gigawatthodina obnovitelné energie maximální hodnotu pro životní prostředí.
Výhody uhlíkové stopy životního cyklu
Při hodnocení napříč celým životním cyklem výrobku spíše než v bodě samotné výroby přesné odlitky často vykazují lepší environmentální profily než alternativní způsoby výroby. Složité těleso čerpadla vyrobené jako jediný přesný odlitek eliminuje montáž více opracovaných desek, svarových spojů a armatur – z nichž každý nese svůj vlastní vtělený uhlík z těžby surovin, zpracování a spojování. Vyšší počáteční investice odlitku do kvality materiálu a procesu se mnohonásobně vrátí díky prodloužené životnosti, omezení zásahů do údržby a zamezení neplánovaných prostojů, které s sebou nesou vlastní uhlíkové náklady při přerušení výroby.
Strategické aplikace v high-end výrobních sektorech
Odvětví, která pohánějí poptávku po vysoce výkonných odlitcích z nerezové a legované oceli, sdílejí společnou charakteristiku: působí na hranici výkonu příslušných průmyslových odvětví, kde materiálová omezení přímo omezují to, čeho je možné dosáhnout. Přesné lití, které umožňuje Nová produktivita, tato omezení postupně odstraňuje.
Letectví a obrana
Konstrukční odlitky a odlitky motorů pro letectví a kosmonautiku vyžadují nejvyšší integraci konstrukční volnosti, hmotnostní účinnosti a spolehlivosti. Investiční lití niklových superslitin pro součásti turbínových horkých sekcí – pomocí technologie směrově tuhnoucího nebo monokrystalického tuhnutí – zůstává jednou z technicky nejnáročnějších existujících výrobních operací. Nerezové vytavitelné odlitky slouží konstrukčním držákům draků letadel, hydraulickým rozvodům a upevňovacím prvkům motorové gondoly, kde kombinace odolnosti proti korozi, poměru pevnosti k hmotnosti a geometrické složitosti eliminuje alternativní možnosti výroby.
Ropa, plyn a petrochemie
Podmořské výrobní zařízení musí spolehlivě fungovat v hloubce vody přesahující 3000 metrů, při teplotách blízkých bodu mrazu, pod tlakem nad 1000 barů a v přítomnosti sirovodíku a oxidu uhličitého – podmínky, které současně vyžadují maximální mechanickou integritu a odolnost proti korozi. Vysoce legované duplexní a superduplexní odlitky z nerezové oceli pro těla vánočních stromků, rozdělovací bloky a spojovací materiál potrubí představují největší hodnotový segment na trhu přesných odlitků pro ropné a plynárenské aplikace. Soulad s NACE MR0175 / ISO 15156 Požadavky na praskání sulfidovým namáháním jsou povinné a ověřené prostřednictvím standardizovaných zkušebních protokolů aplikovaných na výrobní tepelně zpracované odlitky.
Výroba a skladování energie
Vnitřní skříně parní turbíny pracující za ultrasuperkritických podmínek (600 °C, 300 bar) představují vrchol požadavků na výkonnost odlitků z legované oceli. Systém slitiny C12A (9Cr-1Mo-V), upravený na základě zkušeností s potrubím elektrárny, umožňuje teploty a tlaky páry, které zlepšují účinnost Rankinova cyklu z 38 % na více než 45 % – přímý termodynamický příspěvek ke snížení spotřeby paliva a emisí CO2 na kilowatthodinu vyrobené elektřiny. Přechod od podkritických k ultrasuperkritickým podmínkám páry, částečně umožněný pokročilou licí metalurgií, je jedním z nejjasnějších příkladů přesného lití umožňujícího ekologickou energetickou účinnost v měřítku.
Lékařské vybavení a vědy o živé přírodě
Zařízení pro sterilizaci chirurgických nástrojů, nádoby farmaceutických reaktorů a struktury diagnostických zobrazovacích systémů vyžadují odlitky z nerezové oceli, které kombinují biokompatibilitu, čistitelnost, rozměrovou přesnost a odolnost proti korozi v prostředích zahrnujících parní autoklávování, agresivní čisticí prostředky a cykly nepřetržitého používání. Investiční lití 316L a 17-4PH nerezová ocel pro pouzdra endoskopických zařízení, nástroje pro výrobu implantátů a pouzdra pro radiofarmacie představuje vysoce hodnotné místo, kde požadavky na kvalitu sléváren zaměřených na novou produktivitu poskytují rozhodující konkurenční diferenciaci.
Budování nové schopnosti odlévání produktivity: Strategický plán
Výrobcům, kteří se snaží využít vysoce výkonné přesné odlitky jako strategický zdroj – ať už jako výrobci odlitků nebo jako inženýrské organizace specifikující a získávající odlitky – přístup k rozvoji strukturovaných schopností zabraňuje běžným nástrahám roztříštěného přijímání technologií a nesprávných dodavatelských vztahů.
Posouzení zralosti slitiny a procesu
Provádějte systematickou kontrolu aktuálních specifikací odlitků s ohledem na aplikační požadavky. Identifikujte mezery, kde konvenční třídy nebo procesy omezují výkon, a zmapujte dostupné prémiové slitiny a procesní alternativy pomocí kvantifikovaných rozdílů výkonu.
Implementujte nejprve návrh simulace
Před uvedením nástrojů na trh zaveďte simulaci tuhnutí jako standardní krok ve vývoji nových odlitků. Investujte do simulačních platforem s podporou DoE nebo si k nim zajistěte přístup a vybudujte si interní odborné znalosti pro interpretaci výstupů simulace a jednání podle nich.
Důkladně kvalifikujte schopnosti dodavatele
Překročte soulad se specifikací produktu a posuďte způsobilost dodavatelského procesu: tavicí praxi, dokumentaci jednotnosti pece tepelného zpracování, záznamy o kvalifikaci systému NDT a vyspělost systému jakosti podle norem jako AS9100 nebo ISO 9001 s překryvy IATF.
Vytvořte sledovatelnost digitální kvality
Požadujte od dodavatelů odlitků, aby poskytovali digitální kontrolní záznamy – data skenování CT, skenování C UT, zprávy rozměrového CMM – ve strukturovaných formátech propojených se sériovými čísly odlitků. Vybudujte příchozí systémy kvality, které tyto záznamy zpracovávají a archivují pro řízení životního cyklu.
Integrujte metriky udržitelnosti
Zahrňte environmentální výkonnost slévárny – zdroj energie, intenzitu emisí, spotřebu vody, míru recyklace odpadu – do hodnotících karet dodavatelů. Vyžádejte si prohlášení o uhlíkové stopě produktu (PCF) v souladu s ISO 14067 jako základ pro vykazování emisí v rozsahu 3.
Spolupracujte s dodavateli lití
Převeďte nejkritičtější castingové vztahy z transakčního sourcingu na partnerství společného vývoje. Sdílejte požadavky na výkon aplikací, data o servisním prostředí a zjištění z analýzy poruch s odlévacími inženýry, kteří je mohou převést do možností optimalizace slitin a procesů.
Přesné lití jako strategický pilíř průmyslové transformace
Revoluce přesného lití, řízená principy nové produktivity, není postupným vylepšením zavedeného procesu – je to komplexní redefinice toho, co může odlévání jako výrobní technologie dosáhnout. Vysoce výkonné odlitky z nerezové oceli a legované oceli, vyráběné slévárnami, které plně internalizovaly možnosti výpočetní metalurgie, inteligentního řízení procesů a systematického inženýrství kvality, jsou dnes ve strukturální spolehlivosti a rozměrové přesnosti k nerozeznání od tvářených a kovaných alternativ, které historicky vyžadovaly výkonnostní prémii.
Ještě důležitější je, že tyto pokročilé odlitky umožňují spíše než se jen podílet na ekologické modernizaci špičkové výroby. Jsou strukturální páteří větrných turbín přeměňujících obnovitelnou energii na elektřinu, prvky zadržující tlak ultraúčinných parních turbín snižujících spotřebu fosilních paliv, kryty elektrolyzérů zeleného vodíku odolné proti korozi a vysoce integrované součásti jaderných elektráren poskytující nízkouhlíkovou energii se základním zatížením. Jejich výroba stále více splňuje standardy ekologických procesů – elektrické tavení, anorganická pojiva, efektivita téměř čistého tvaru, cyklování zdrojů v uzavřené smyčce – které sladí výrobní proces s udržitelnými koncovými aplikacemi, kterým slouží.
Pro špičkové výrobce, kteří se orientují ve dvou imperativech technologického výkonu a odpovědnosti vůči životnímu prostředí, představuje investice do schopnosti přesného lití – ať už jako výrobce nebo jako sofistikovaný zákazník – jeden z nejvyšších závazků s nejvyšší návratností dostupných v současném průmyslovém prostředí.