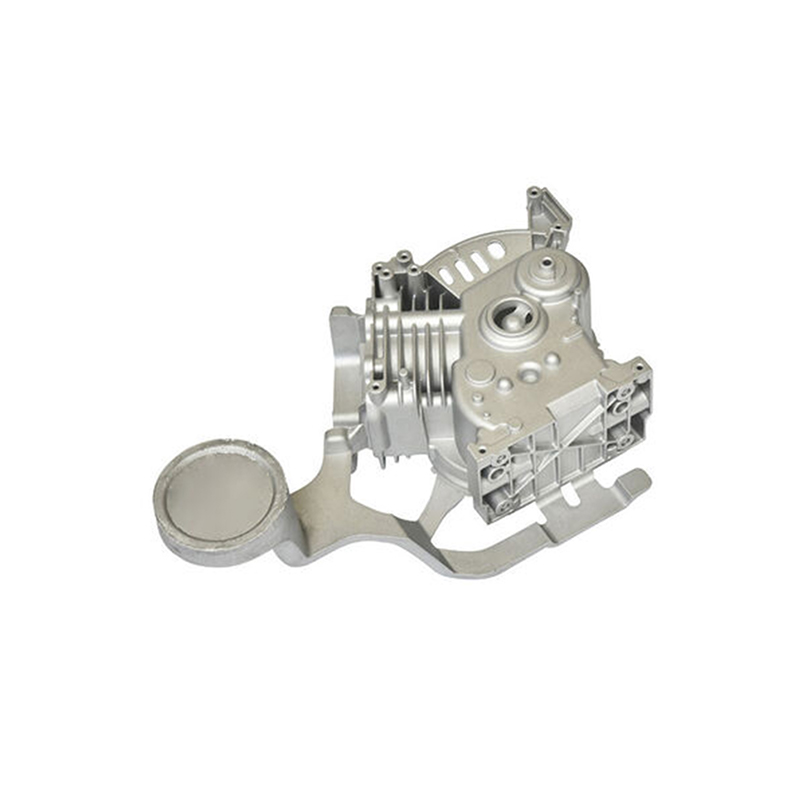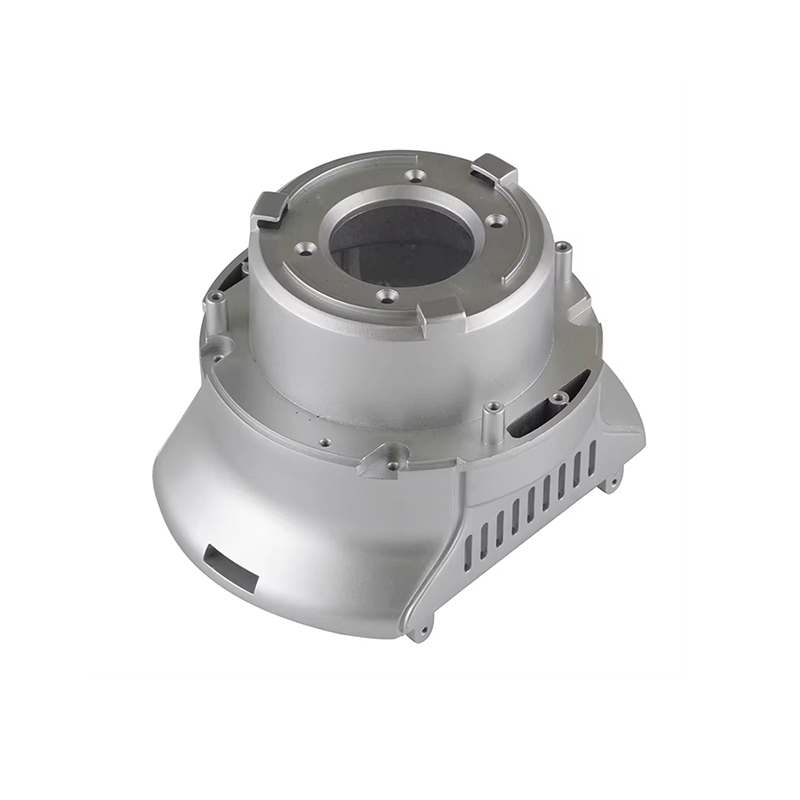
A lití pod tlakem chladič je součást tepelného managementu vyráběná vstřikováním roztaveného kovu – nejčastěji hliníkové slitiny – do precizně zpracované ocelové formy pod vysokým tlakem. Forma definuje každý geometrický prvek hotového dílu: základnu, pole žeber, montážní nálitky a jakékoli integrované konstrukční nebo elektrické prvky. Jakmile kov ztuhne a forma se otevře, výsledný chladič je geometricky blízko své konečné podobě, což před použitím vyžaduje malé nebo žádné sekundární obrábění.
Chladiče obecně fungují tak, že odebírají tepelnou energii ze součástky generující teplo – výkonového tranzistoru, CPU, modulu LED nebo ovladače motoru – a tuto energii rozptylují do okolního vzduchu nebo chladicí kapaliny. Chladič tlakového lití toho dosahuje díky vlastní tepelné vodivosti své kovové slitiny a díky velké povrchové ploše vytvořené jejími žebrovými strukturami, které maximalizují kontakt mezi komponentou a okolním chladicím médiem.
Tlakové lití je jednou z několika výrobních metod používaných k výrobě chladičů – mezi další patří vytlačování, obrubování, kování a konstrukce s lepenými žebry – ale zaujímá výrazné postavení díky své schopnosti vyrábět složité trojrozměrné geometrie při velkém objemu a s vynikající konzistencí mezi díly. Tam, kde je vytlačování omezeno na stejnoměrné dvourozměrné průřezy, může lití pod tlakem produkovat žebra, která se liší výškou, roztečí a orientací napříč jedinou součástí, integrovat montážní držáky a vnitřní kanály a přizpůsobit podříznutí a duté prvky, které by nebylo možné vytlačit.
Proces tlakového lití chladičů
Pochopení toho, jak tlakové lití funguje, pomáhá vysvětlit možnosti a omezení chladičů vyrobených tímto způsobem. Proces se odehrává v několika dobře definovaných fázích.
Návrh a příprava forem
Základem každého chladiče tlakového lití je ocelová forma, nazývaná také matrice. Skládá se ze dvou polovin: kryt zemřít polovinu , který tvoří jednu plochu součásti, a vyhazovač zemřít napůl , který tvoří druhý a obsahuje vyhazovací čepy sloužící k vytlačení hotového odlitku po ztuhnutí. Čára, kde se obě poloviny setkávají, je známá jako dělicí čára a její umístění musí být pečlivě zvoleno konstruktérem nástroje, aby se zajistilo, že hotový odlitek čistě sklouzne z poloviny krytu a zůstane v polovině vyhazovače, když se forma otevře.
Samotná matrice je obvykle obrobena z kalené nástrojové oceli H13 nebo podobné nástrojové oceli schopné odolat tisícům vysokotlakých a vysokoteplotních vstřikovacích cyklů. Navrhování formy pro komplexní chladič – s mnoha tenkými žebry, úzkými tolerancemi a integrovanými prvky – je významným inženýrským počinem. Konstrukce hubice musí brát v úvahu cesty proudění kovu, polohy chladicích kanálů v hubici, umístění vtoku a žlabu a odvzdušňovací uspořádání, které umožňuje uniknout zachycenému vzduchu během vstřikování.
Tavení a vstřikování kovů
Jakmile je forma připravena a uzavřena pod vysokým hydraulickým tlakem, roztavená hliníková slitina – udržovaná při teplotě typicky mezi 620 °C a 700 °C v závislosti na slitině – je vstřikována do dutiny formy při tlacích v rozmezí přibližně 10 až 175 MPa (1 500 až 25 000 psi) pro hliník. Tento vysoký vstřikovací tlak nutí roztavený kov vyplnit každý detail dutiny formy, včetně tenkých žeber a malých prvků, než stihne ztuhnout.
Existují dvě základní varianty procesu tlakového lití relevantní pro výrobu chladiče:
- Tlakové lití v horké komoře: Vstřikovací mechanismus je ponořen v zásobníku roztaveného kovu. Tato metoda je rychlejší a vhodná pro slitiny s nižší teplotou tání, jako je zinek. Není vhodný na hliník, který by poškodil ponořené součásti.
- Tlakové lití ve studené komoře: Používá se pro hliník a další slitiny s vyšší teplotou tání. Roztavený kov je nabírán do vstřikovací komory samostatně pro každý výstřel. Ačkoli je o něco pomalejší než horká komora, dosahuje vysokých tlaků potřebných pro tlakové lití hliníku a je standardním procesem pro hliníkové chladiče.
Tuhnutí, vysunutí a oříznutí
Po vstřikování kov rychle tuhne - během několika sekund - jak přenáší teplo do chlazené ocelové matrice. Forma se poté otevře a deska vyhazovacího kolíku pohání všechny vyhazovací kolíky současně stejnou silou, čímž se odlitek čistě vytlačí z poloviny vyhazovače bez deformace. Opatrné umístění vyhazovacího kolíku je zásadní: špendlíky umístěné nesprávně mohou zanechat stopy na povrchu chladiče nebo způsobit lokální napětí, které deformuje tenká žebra během vyhazování.
Vysunutá část stále nese vtokový kanál (ztuhlý kov ve vstřikovací dvířce), běžce a případný přepadový materiál z ventilačního systému. Ty se odstraňují oříznutím – buď ve vyhrazeném ořezávacím lisu, nebo ručně – předtím, než se chladič přesune do sekundárních operací. Některé záblesky (tenká kovová žebra na dělicí čáře) mohou také vyžadovat odstranění.
Sekundární operace
V závislosti na požadavcích aplikace mohou tlakově lité chladiče podstoupit sekundární obráběcí operace, aby se dosáhlo užších tolerancí kritických rozměrů – jako je rovinnost montážního povrchu, který je v kontaktu s elektronickou komponentou – které nelze spolehlivě udržet v odlitém stavu. Vrtání, závitování a frézování jsou běžné sekundární operace. Při velkoobjemové výrobě se tyto sekundární kroky často provádějí na CNC obráběcích centrech v souladu s buňkou tlakového lití, čímž se udržují krátké doby cyklu.
Materiály používané v chladičích pro tlakové lití
Volba slitiny je jedním z nejdůležitějších rozhodnutí v konstrukci chladiče tlakového lití, protože přímo řídí tepelnou vodivost, slévatelnost, mechanickou pevnost a hmotnost.
Hliníkové slitiny: Dominantní volba
Slitiny hliníku tvoří drtivou většinu chladičů litých pod tlakem, a to z několika důvodů: vlastní tepelná vodivost hliníku, jeho nízká hustota (zhruba třetinová hustota oceli), jeho přirozená oxidová vrstva, která odolává korozi, jeho vynikající slévatelnost při komerčně dosažitelných teplotách a jeho snadná dostupnost a recyklovatelnost. Dvě hliníkové slitiny nejčastěji specifikované pro tlakově lité chladiče jsou:
| Slitina | Tepelná vodivost | Klíčové vlastnosti | Nejvhodnější pro |
|---|---|---|---|
| A380 | ~96 W/m·K | Univerzální slitina pro tlakové lití; vynikající tekutost, rozměrová stabilita a obrobitelnost; dobrá odolnost proti korozi; přijímá eloxování a práškové lakování | Spotřební elektronika, LED pouzdra, automobilové komponenty, telekomunikační zařízení |
| ADC12 (A383) | ~92–96 W/m·K | Vysoký obsah křemíku poskytuje vynikající tekutost pro tenkostěnné a složité geometrie; mírně nižší mechanická pevnost než A380; populární v japonských a asijských dodavatelských řetězcích | Komplexní tenkostěnné chladiče, spotřební elektronika, počítačové periferie |
| A356 / A357 | ~151–160 W/m·K | Výrazně vyšší tepelná vodivost než A380; vyžaduje spíše nízkotlaké nebo gravitační lití než vysokotlaké lití; tepelně zpracovatelné | Vysoce výkonné tepelné aplikace, kde je prioritou vodivost |
| Slitiny zinku (Zamak) | ~110 W/m·K | Vyšší hustota než hliník; velmi dobrá povrchová úprava a rozměrová přesnost; nižší bod tání vyhovuje tlakovému lití v horké komoře; těžší než ekvivalenty hliníku | Malé, vysoce detailní komponenty; aplikace, kde je hmotnost méně kritická |
Stojí za zmínku inherentní kompromis u slitin hliníku pro tlakové lití: obsah křemíku, který dává A380 a ADC12 jejich vynikající slévatelnost a tekutost, také snižuje jejich tepelnou vodivost ve srovnání s tvářenými nebo gravitačně litými slitinami. Čistý hliník má tepelnou vodivost přibližně 237 W/m·K; slitina pro tlakové lití A380 dosahuje pouze kolem 96 W/m·K. Inženýři, kteří vyžadují vyšší vodivost, někdy specifikují A356.0 vyráběný nízkotlakým tlakovým litím nebo gravitačním litím, přičemž výměnou za vynikající tepelný výkon akceptují pomalejší a poněkud dražší proces.
Vznikající materiály
Probíhající výzkum materiálů rozšiřuje možnosti dostupné pro návrháře chladičů. Kompozitní materiály obsahující keramické částice nebo uhlíková vlákna jsou zkoumány pro aplikace, které vyžadují jak vysokou tepelnou vodivost, tak nízkou hmotnost nad rámec toho, co mohou poskytnout standardní hliníkové slitiny. Grafenem vylepšené nanokompozity představují dlouhodobější směr výzkumu s potenciálem dramatického zlepšení tepelné vodivosti, pokud je lze úspěšně integrovat do komerčně škálovatelných procesů tlakového lití.
Úvahy o designu chladičů pro tlakové lití
Geometrická volnost tlakového lití je podstatná ve srovnání s vytlačováním, ale není neomezená. Efektivní design chladiče pro tlakové lití vyžaduje pečlivé současné zvážení tepelného výkonu, vyrobitelnosti a mechanické integrity.
Geometrie a hustota ploutví
Žebra jsou primárním mechanismem, kterým chladič zvětšuje svůj efektivní povrch. V chladiči litém pod tlakem mohou být žebra orientována ve více směrech, měnit se ve výšce a tloušťce napříč částí a uspořádaná v kolíkových, přímých, příčně řezaných nebo radiálních konfiguracích, které by nebylo možné vytlačit. Mezi klíčové geometrické parametry patří:
- Výška ploutve: Vyšší žebra zvětšují plochu povrchu, ale také zvětšují hloubku dutiny formy, což ztěžuje plnění tenkých žeber roztaveným kovem a zvyšuje riziko studených uzávěrů (neúplné výplně) nebo pórovitosti.
- Tloušťka žebra: Tenčí žebra poskytují více žeber na jednotku šířky (vyšší hustotu žeber) a tím i větší plochu, ale existují praktické nižší limity – obvykle kolem 1,0–1,5 mm pro tlakové lití hliníku – pod kterými nelze zaručit spolehlivé plnění.
- Rozteč ploutví (rozteč): Užší žebra zvětšují plochu povrchu, ale omezují proudění vzduchu mezi žebry, což potenciálně snižuje přenos tepla konvekcí. Optimální rozteč závisí na tom, zda je chlazení přirozenou konvekcí nebo nuceným prouděním vzduchu, a na rychlosti tohoto proudění vzduchu.
- Tvar ploutve: Čepová žebra (cylindrické nebo čtvercové sloupky) fungují dobře při dopadajícím proudu vzduchu z přímo namontovaného ventilátoru. Rovná paralelní žebra fungují nejlépe, když je proudění vzduchu směrováno podél jejich délky. Uspořádání radiálních žeber je běžné u kulatých LED chladičů, kde dominuje přirozená konvekce.
Tloušťka a rovinnost základny
Základní deska chladiče – pevná část, která je v kontaktu s komponentou generující teplo – musí být dostatečně tlustá, aby rozprostřela teplo bočně z kontaktního bodu přes celé pole žeber, ale ne tak tlustá, aby zbytečně přidávala váhu a náklady na materiál. Tloušťka základny je určena požadovaným tepelným odporem proti šíření tepla a tuhostí potřebnou k zamezení deformace během procesu tlakového lití a provozu. Rovinnost základního povrchu je kritická: i malé mezery mezi zdrojem tepla a chladičem představují významný dodatečný tepelný odpor. CNC obrábění montážní plochy po odlití je často specifikováno pro zajištění rovinnosti v rozmezí 0,05–0,1 mm.
Úhly ponoru
Úhly úkosu – mírné zkosení aplikované na všechny svislé povrchy dutiny formy – jsou základním požadavkem procesu tlakového lití. Bez průvanu by se odlitek při tuhnutí a smrštění zablokoval ke stěnám formy, což by znemožňovalo vyhazování nebo způsobovalo roztržení součásti. Standardní úhly úkosu pro tlakové lití hliníku jsou typicky 0,5° až 2° pro vnější povrchy a 1° až 3° pro vnitřní povrchy (jádra). U žeber chladiče znamenají úhly ponoru, že žebra jsou na své základně o něco silnější než na špičce, což je v každém případě konstrukčně výhodné.
Rovnoměrnost tloušťky stěny
Náhlé změny tloušťky stěny způsobují nerovnoměrné rychlosti tuhnutí, což může vést k pórovitosti, dutinám ze smrštění a zbytkovým napětím v odlitku. Konstruktéři usilují o co nejrovnoměrnější tloušťku stěny v celé součásti, s použitím velkorysých poloměrů na přechodech tloušťky a vyvarováním se izolovaných tlustých částí (které tuhnou jako poslední, a proto jsou nejnáchylnější ke smršťování). U chladičů to znamená, že spojení mezi žebry a základnou a jakékoli integrované výstupky nebo montážní podložky by měly být pečlivě zaobleny.
Umístění dělicí čáry a vyhazovacího kolíku
Umístění dělicí čáry ovlivňuje jak vzhled hotového chladiče, tak jeho rozměrovou přesnost. Flash a svědecké značky na dělicí čáře jsou nevyhnutelné a jejich umístění by mělo být zvoleno tak, aby se minimalizoval dopad na funkční povrchy. Podobně nevyhnutelné jsou stopy po vyhazovačích na povrchu chladiče a jejich umístění musí být naplánováno tak, aby neovlivnily montážní povrch součásti nebo jakýkoli povrch, který bude viditelný na konečném produktu.
Povrchové úpravy chladičů tlakového lití
Povrchy z litého hliníku jsou funkční, ale lze je zlepšit jak z hlediska tepelného výkonu, tak i odolnosti prostřednictvím řady možností povrchové úpravy.
Eloxování
Eloxování is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Poznámka: Standardní hliníková slitina A380 není ideální pro eloxování kvůli vysokému obsahu křemíku a mědi, který vytváří nerovný, tmavý nebo skvrnitý eloxovaný povrch. Pro aplikace vyžadující vysoce kvalitní eloxovaný vzhled by měla být specifikována slitina s nižším obsahem křemíku, jako je A360 nebo ADC1.
Práškové lakování
Práškové lakování nanáší suchý polymerní prášek elektrostaticky na povrch chladiče, který se poté vytvrzuje v peci za vzniku trvanlivého, jednotného filmu. Poskytuje dobrou ochranu proti korozi a umožňuje širokou škálu barev. Stejně jako eloxování má polymerní povlak nízkou tepelnou vodivost, takže jeho tloušťka by měla být minimalizována (obvykle 60–100 µm) na tepelně kritických površích. Práškové lakování je kompatibilní s A380 a většinou ostatních slitin hliníku pro tlakové lití.
Tryskání a omílání
Tryskání nebo otryskání perlovým povrchem odstraňuje zbytkový otřes, zlepšuje rovnoměrnost povrchu a zvyšuje drsnost povrchu – což nepatrně zvyšuje efektivní povrchovou plochu pro přenos tepla. Ovalování dosahuje podobných výsledků u menších součástí zpracovávaných v dávkách. Tyto úpravy se často aplikují jako přípravný krok před eloxováním nebo lakováním.
Galvanické pokovování
V aplikacích vyžadujících zvýšenou tvrdost povrchu, elektrickou vodivost nebo specifické estetické vlastnosti je možností galvanizace niklem, chromem nebo jinými kovy. Zejména niklování poskytuje vynikající odolnost proti korozi a hladkou povrchovou úpravu a používá se v některých telekomunikačních a vojenských elektronických aplikacích.
Výhody chladičů tlakového lití
Tlakové lití nabízí řadu výhod, které z něj činí preferovanou výrobní cestu pro chladiče v mnoha aplikačních kontextech:
- Složitá trojrozměrná geometrie: Tlakovým litím lze vyrobit pole žeber s různou orientací, integrovanými montážními prvky, kanály a výstupky v jediné operaci – geometrie, které jsou nemožné nebo neúměrně drahé jakoukoli jinou metodou.
- Vysoká míra produkce: Stroje na tlakové lití se studenou komorou mohou dosahovat doby cyklu v řádu jedné až tří minut na jeden výstřel pro typické velikosti chladiče, což umožňuje velmi vysokou propustnost, jakmile je vytvořen nástroj. Díky tomu je tlakové lití vysoce nákladově konkurenceschopné pro velké objemy výroby.
- Vynikající rozměrová konzistence: Všechny odlitky z dané formy jsou rozměrově extrémně blízké, což je důležité pro montáž elektroniky, kde chladiče musí přesně pasovat se standardizovanými součástkami a kryty.
- Strukturální integrita: Chladiče odlévané pod tlakem jsou mechanicky robustní, schopné odolat vibracím, nárazům a mechanickému zatížení způsobenému během montáže. Díky tomu jsou zvláště cenné v automobilovém a průmyslovém prostředí.
- Výroba v téměř čistém tvaru: Odlitek se blíží své konečné geometrii, čímž se snižuje rozsah sekundárního obrábění a plýtvání materiálem ve srovnání s obráběním chladiče z plného bloku.
- Integrace více funkcí: Montážní držáky, prvky pro správu kabelů, stěny krytu a žebra chladiče lze začlenit do jednoho tlakově litého dílu, čímž se sníží počet samostatných součástí, montážních operací a potenciálních tepelných spojů v konečném produktu.
Omezení a výzvy chladičů pro tlakové lití
Přes své přednosti není tlakové lití optimálním řešením v každé situaci. Inženýři by si měli být vědomi jeho hlavních omezení:
- Vysoké náklady na nástroje: Ocelové formy pro tlakové lití hliníku jsou drahé – obvykle se pohybují od několika tisíc do desítek tisíc liber v závislosti na složitosti – díky čemuž je tlakové lití neekonomické pro malé výrobní množství. Bod zvratu ve srovnání s obráběním z pevných nebo jiných procesů závisí na složitosti a objemu součásti, ale tlakové lití se obecně stává atraktivním nad několik tisíc dílů ročně.
- Pórovitost: Vysokotlaké lití do formy může zachytit vzduch v dutině formy, což vede k poréznosti v odlitku. To je problematické zejména u chladičů, které budou vystaveny tlaku (jako jsou konstrukce chladicích desek chlazených kapalinou) nebo u dílů, které vyžadují tepelné zpracování po odlití. Polotuhé tlakové lití a vakuové tlakové lití jsou varianty procesu, které výrazně snižují poréznost při zvýšených procesních nákladech.
- Nižší tepelná vodivost než jiné formy hliníku: Jak bylo uvedeno výše, slitiny bohaté na křemík, které dávají lití hliníku pod tlakem jeho vynikající tekutost, také snižují tepelnou vodivost ve srovnání s tvářenými slitinami nebo slitinami s nižším obsahem křemíku pro lití. Pro aplikace s extrémními tepelnými nároky to může být limitující faktor.
- Omezení poměru stran: Velmi tenká, velmi vysoká žebra se obtížně spolehlivě naplní tlakovým litím. Pokud aplikace vyžaduje extrémně vysokou hustotu žeber nebo poměr stran nad rámec toho, čeho lze spolehlivě dosáhnout tlakovým litím, mohou být vhodnější chladiče s drážkovanými nebo lepenými žebry.
- Změny designu jsou nákladné: Úprava formy po jejím vyrobení je nákladná. Na rozdíl od extrudovaných chladičů – kde je nová vytlačovací hlava relativně levná – může změna konstrukce chladiče litého pod tlakem vyžadovat značné přepracování nebo zcela novou formu.
Tlakové lití vs. jiné způsoby výroby chladiče
| Metoda | Složitost designu | Tepelná vodivost | Náklady na nástroje | Jednotková cena (vysoký objem) | Nejlepší pro |
|---|---|---|---|---|---|
| Odlévání pod tlakem | Velmi vysoká (3D) | Střední (~96 W/m·K) | Vysoká | Nízká | Složité tvary, vysoký objem, integrované funkce |
| Vytlačování | Střední (2D profil) | Dobrý (~150–200 W/m·K) | Nízká | Velmi nízké | Jednoduché jednotné průřezy, střední objem |
| Lyžování | Vysoká (thin dense fins) | Velmi dobré | Mírný | Mírný | Vysoká fin density, high performance, moderate volume |
| Kování | Mírný | Výborně | Mírný–High | Mírný | Vysoká strength, high thermal performance |
| Bonded Fin | Velmi vysoká | Výborně (copper fins) | Nízká–Moderate | Vysoká | Ultra vysoký výkon, vlastní design, nízká hlasitost |
| CNC obrábění | Velmi vysoká | Výborně | Nízká (no tooling) | Velmi vysoká | Prototypy, velmi malý objem, nejvyšší přesnost |
Aplikace chladičů tlakového lití
Kombinace geometrické volnosti, mechanické robustnosti a efektivity výroby činí z tlakově litých chladičů řešení volby v celé řadě průmyslových odvětví a kategorií produktů.
LED osvětlení
LED svítidla – zejména velkoplošná průmyslová svítidla, pouliční osvětlení a zahradnická pěstební svítidla – jsou jednou z největších a nejrychleji rostoucích oblastí použití pro tlakově lité chladiče. Kruhová nebo polygonální geometrie mnoha LED polí v kombinaci s potřebou integrovat optické pouzdro, montážní body a žebrové pole do jediné kompaktní a esteticky uvažované součásti, je ideální pro tlakové lití. Dobře navržené chladiče LED odlévané pod tlakem mohou snížit tepelný odpor až o 20 % ve srovnání s ekvivalentními extrudovanými konstrukcemi, což přímo zlepšuje teplotu přechodu LED, účinnost a životnost.
Automobilová elektronika
Elektrifikace vozidel – elektromotory, invertory, palubní nabíječky, systémy pro správu baterií a pokročilá elektronika pro podporu řidiče – dramaticky zvýšila požadavky na řízení teploty na automobilové komponenty. Hliníkové chladiče odlévané pod tlakem jsou v těchto aplikacích široce používány, protože kombinují vysokou mechanickou pevnost (odolání vibracím a mechanickému zatížení), dobrý tepelný výkon, kompatibilitu s automobilovými povrchovými úpravami a schopnost integrovat složité montážní a těsnící prvky. Zejména měniče elektrických vozidel spoléhají na vlastní tlakově lité chladiče nebo studené desky jako klíčový konstrukční prvek a prvek řízení teploty.
Telekomunikační a síťová infrastruktura
Zařízení základnové stanice, vysokofrekvenční výkonové zesilovače a síťové přepínače generují značné teplo v hustě zabalených skříních. Chladiče odlévané pod tlakem umožňují integraci tepelného managementu přímo do krytu zařízení, čímž se eliminuje potřeba samostatných komponent chladiče a snižuje se počet tepelných rozhraní v tepelné cestě. Kompaktní, komplexní geometrie dosažitelné tlakovým litím jsou dobře přizpůsobeny prostorovým omezením moderních telekomunikačních zařízení.
Průmyslová výkonová elektronika
Frekvenční měniče, výkonové měniče, svařovací zařízení a průmyslové ovladače motorů vyžadují robustní chladiče s dlouhou životností, které jsou schopné spolehlivě fungovat v prostředích, která mohou zahrnovat vibrace, kontaminaci a tepelné cykly. Chladiče odlévané pod tlakem v těchto aplikacích často integrují montážní prvky pro výkonové moduly (IGBT, tyristory, MOSFET) přímo do odlitku, což snižuje složitost montáže a zajišťuje opakovatelný, dobře definovaný kontakt mezi komponentou a chladičem.
Spotřební elektronika
Od herních konzolí a set-top boxů po napájecí zdroje a audio zesilovače, produkty spotřební elektroniky těží z tlakově litých chladičů, když jejich tvarové požadavky – kruhové, ve tvaru L nebo jinak neprizmatické – činí vytlačování nepraktickým. Efektivita nákladů tlakového lití při vysokých objemech také vyhovuje prostředí hromadné výroby spotřební elektroniky.
Kontrola kvality při výrobě chladiče tlakového lití
Zajištění stálé kvality u tlakově litých chladičů vyžaduje systematickou kontrolu v několika fázích výrobního procesu. Mezi klíčová opatření kontroly kvality patří:
- Ověření příchozího materiálu: Potvrzení složení slitiny každé vsázky taveniny spektrografickou analýzou před zahájením lití.
- Monitorování procesních parametrů: Zaznamenává a řídí vstřikovací tlak, teplotu kovu, teplotu matrice a dobu cyklu pro každý výstřel, aby se zjistil posun procesu předtím, než se vyrobí vadné díly.
- Rozměrová kontrola: Použití souřadnicových měřicích strojů (CMM) nebo měřicích přípravků k ověření kritických rozměrů – zejména rovinnosti montážního povrchu a rozteče lamel – na základě statistického vzorku.
- Detekce pórovitosti: Rentgenová kontrola nebo CT skenování pro aplikace, kde je vnitřní pórovitost nepřijatelná, jako jsou tlakotěsné kapalinové chladicí komponenty.
- Ověření tepelného výkonu: Testování tepelné odolnosti pomocí kalibrovaných testovacích sestav k ověření, že chladiče splňují jejich specifikovaný tepelný výkon před uvedením do výroby.
Závěr
Chladiče odlévané pod tlakem představují vysoce schopné a široce používané řešení pro tepelný management elektronických a energetických systémů napříč průmyslovými odvětvími od spotřební elektroniky a LED osvětlení až po elektrifikaci automobilů a průmyslovou konverzi energie. Jejich schopnost vyrábět složité trojrozměrné geometrie žeber, integrovat více funkčních prvků do jediné součásti a poskytovat konzistentní kvalitu při vysokých objemech výroby jim dává výhody, které žádný jiný výrobní proces plně nereplikuje.
Technické rozhodnutí specifikovat chladič pro tlakové lití vyžaduje pečlivé vyvážení požadavků na tepelnou vodivost, geometrickou složitost, objem výroby, investice do nástrojů a potřeby povrchové úpravy. Když se tyto faktory sladí – zvláště když jsou objemy výroby vysoké, geometrie je složitá a mechanická robustnost je důležitá vedle tepelného výkonu – tlakové lití je trvale nejúčinnější a nejekonomičtější volbou. Vzhledem k tomu, že výkonové hustoty v elektronice neustále rostou a řízení teploty je pro spolehlivost produktu stále důležitější, chladiče odlévání pod tlakem zůstanou základní technologií v sadě nástrojů tepelného inženýra.