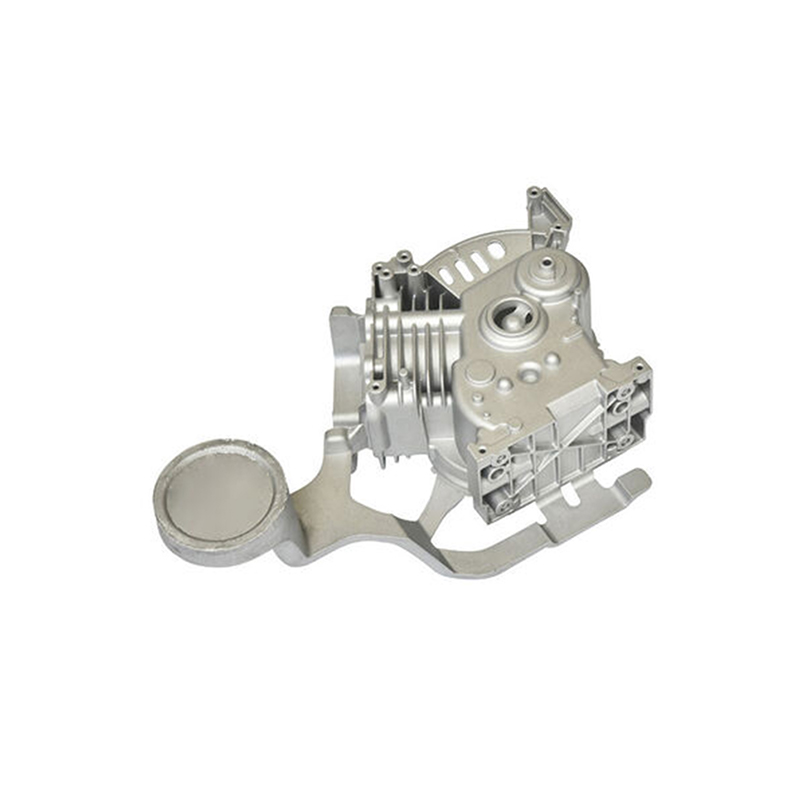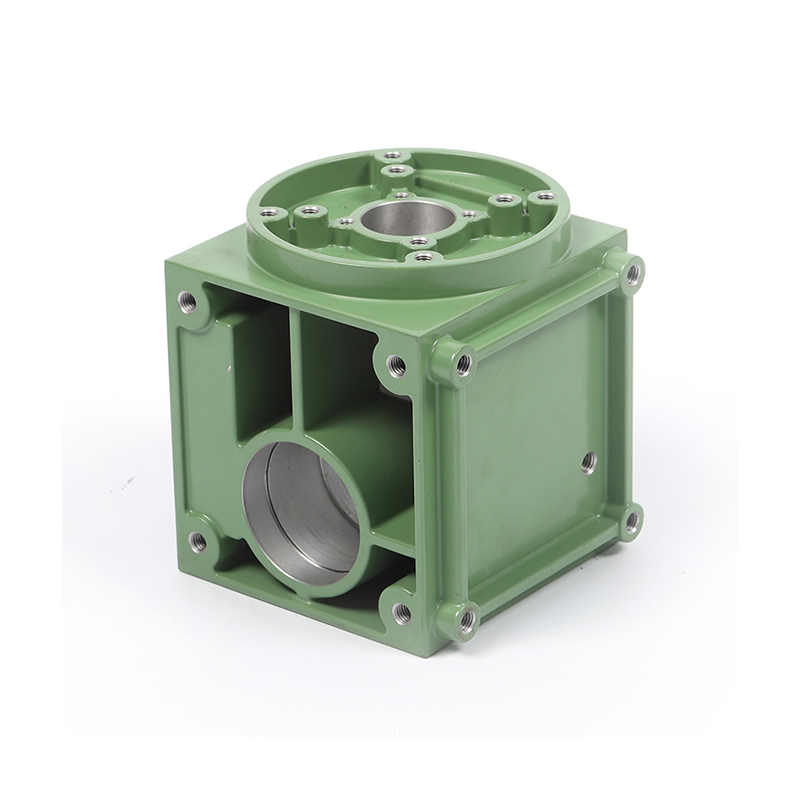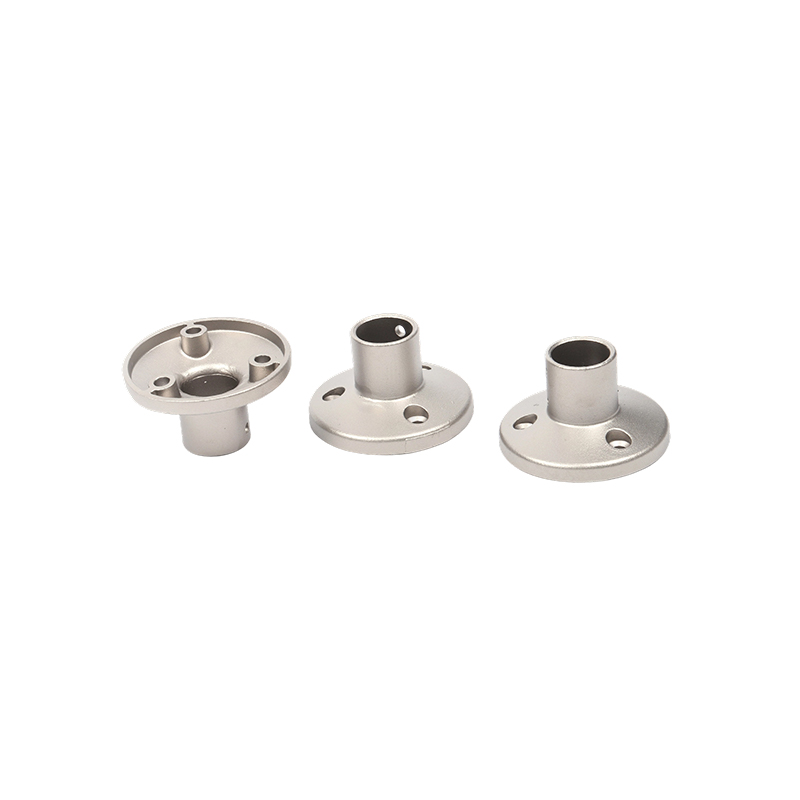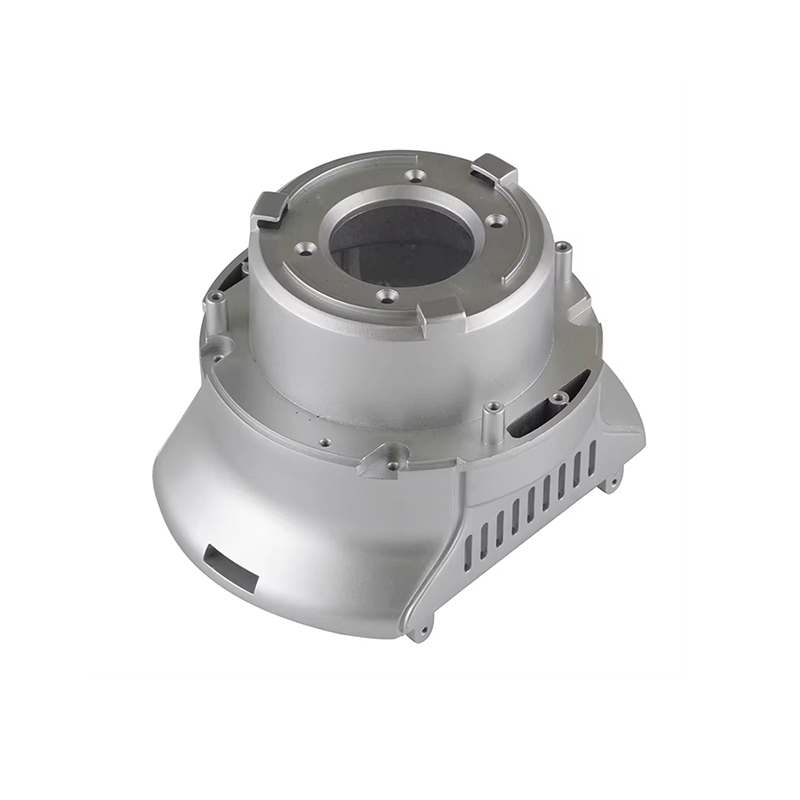
Tlakové lití zinku je a metoda vysokotlakého lití kovů ve kterém je roztavená zinková slitina vtlačována do dutiny formy z kalené oceli ("formy") při tlacích typicky v rozmezí od 1 000 do 30 000 psi. Slitina rychle tuhne uvnitř zápustky a vytváří rozměrově stabilní součást s téměř čistým tvarem, která často vyžaduje malé nebo žádné sekundární obrábění.
Ve srovnání s jinými kovy pro tlakové lití, jako je hliník, hořčík nebo měď, nabízí zinek jedinečnou kombinaci vlastností: nízký bod tání (~420 °C / 788 °F) , vysoká tekutost, vynikající slévatelnost a vynikající mechanická pevnost. Tyto vlastnosti činí zinek preferovanou volbou pro složité tenkostěnné součásti a díly vyžadující vysoce přesné detaily.
Používají se dvě základní konfigurace stroje proces tlakového lití zinku : horká komora stroj (nejběžnější pro zinek) a méně často používaný studená komora stroj. U strojů s horkou komorou je vstřikovací mechanismus ponořen v nádrži roztaveného kovu, což umožňuje velmi rychlé doby cyklu – typicky 400–900 výstřelů za hodinu.
Podrobný přehled procesu tlakového lití zinku
Proces tlakového lití zinku se řídí přísně kontrolovaným sledem operací. Každá fáze přímo ovlivňuje rozměrovou přesnost, povrchovou úpravu a strukturální integritu konečné součásti.
Poloviny matrice se očistí a nastříkají uvolňovacím prostředkem (lubrikantem). To zabraňuje lepení, kontroluje teplotní gradienty a prodlužuje životnost matrice.
Krycí matrice a matrice ejektoru jsou hydraulicky uzavřeny a uzamčeny vysokou upínací silou – dostatečnou k tomu, aby odolala vstřikovacímu tlaku během plnění.
Roztavený zinek o teplotě ~430–450 °C je vstřikován do dutiny formy přes husí krk a trysku (horká komora) přesně řízenou rychlostí a tlakem.
Slitina zamrzne během milisekund až sekund. Rychlost tuhnutí a mikrostrukturu řídí teplota formy, chladicí kanály a složení slitiny.
Po ztuhnutí se forma otevře a vyhazovací čepy vytlačí odlitek z dutiny formy. Správná konstrukce vyhazovače zabraňuje zkreslení tenkých prvků.
Vrata, vodicí lišty a blesk jsou ořezávány (často automatickými ořezávacími čelistmi). Následné zpracování může zahrnovat tryskání, pokovování, práškové lakování nebo CNC obrábění.
Celý cyklus – od vstřikování po vyhození – obvykle trvá 5 až 40 sekund v závislosti na složitosti součásti a tloušťce stěny. Tato rychlá doba cyklu je jednou z primárních ekonomických výhod procesu tlakového lití zinku.
Běžné slitiny zinku používané při tlakovém lití
Výběr slitiny zinku zásadně ovlivňuje mechanické vlastnosti, odolnost proti korozi a rozměrovou stálost odlitku. Rodina ZAMAK (zkratka z německých slov pro základní kovy: zinek, hliník, hořčík, měď) představuje celosvětově nejrozšířenější skupinu slitin zinku pro tlakové lití.
| Slitina | Al % | Cu % | Mg % | Pevnost v tahu | Klíčové vlastnosti |
|---|---|---|---|---|---|
| ZAMAK 2 (slitina 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | Nejvyšší pevnost a tvrdost rodiny ZAMAK; dobrá odolnost proti tečení |
| ZAMAK 3 (slitina 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Nejpoužívanější; vynikající odlévací vlastnosti; rozměrová stálost |
| ZAMAK 5 (slitina 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Vyšší pevnost než #3; lepší odolnost proti tečení; běžné v Evropě |
| ZAMAK 7 (slitina 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Modifikováno #3 s nižším Mg; vynikající tekutost; možné tenčí stěny |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Vyšší hliník; lité s horkou komorou; dobré ložiskové vlastnosti |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Slitina zinku nejvyšší pevnosti; lehký; pouze gravitační/studená komora |
ZAMAK 3 tvoří přibližně 70 % všech tlakových odlitků zinku vyrobených v Severní Americe díky výjimečné rovnováze slévatelnosti, mechanických vlastností a hospodárnosti. Když je vyžadována vyšší pevnost bez obětování rozměrové přesnosti, ZAMAK 5 je typický upgrade.
Výhody tlakového lití zinku
Proces tlakového lití zinku nabízí přesvědčivou kombinaci výhod, kterým se může současně vyrovnat jen několik alternativních výrobních metod. Pochopení těchto výhod pomáhá inženýrům a specialistům na nákup činit informovaná rozhodnutí o výběru materiálu
Zinkové tlakové odlitky běžně dosahují tolerancí ±0,025 mm u kritických prvků, čímž se snižují nebo eliminují nákladné operace sekundárního obrábění.
Stroje na tlakové lití zinku s horkou komorou mohou produkovat stovky výstřelů za hodinu, což podporuje velkoobjemovou výrobu při nižších jednotkových nákladech než mnoho konkurenčních procesů.
Vysoká tekutost roztaveného zinku umožňuje plnění tenkých stěn (tloušťky 0,3 mm), podříznutí, závitů a složitých vnitřních průchodů v jedné operaci lití.
Ocelové zápustky používané při tlakovém lití zinku vydrží podstatně déle než zápustky pro hliník – často přesahující 1 000 000 výstřelů – což snižuje amortizované náklady na nástroje na součást.
Povrchy z litého zinku jsou dostatečně hladké pro přímé pokovování, lakování nebo práškové lakování bez náročné přípravy povrchu, což snižuje náklady na konečnou úpravu.
Zinek přirozeně vytváří ochrannou patinu a zinkové tlakové odlitky jsou vysoce citlivé na galvanické pokovování, eloxování a chromátové konverzní povlaky pro zvýšenou ochranu.
Průmyslové aplikace zinkových tlakových odlitků
Všestrannost procesu tlakového lití zinku z něj učinila nepostradatelný v pozoruhodně širokém spektru průmyslových odvětví. Od spotřební elektroniky po těžké automobilové součástky se zinkové tlakově lité díly nacházejí všude tam, kde se vysoká přesnost, pevnost a kosmetická kvalita protínají s potřebou nákladově efektivní velkoobjemové výroby.
Hlavní průmyslová odvětví konečného použití
V automobilový průmysl zinkové odlitky se objevují v karburátorech, součástech palivového systému, klikách dveří, mechanismech bezpečnostních pásů, dílech sloupku řízení a stále častěji v součástech elektrických vozidel (EV), které vyžadují elektromagnetické stínění. Schopnost integrovat více funkcí do jednoho odlitku snižuje montážní kroky a hmotnost v systémech vozidel.
The spotřební elektroniky sektor silně spoléhá na zinkové odlévání pro závěsy notebooků, těla fotoaparátů, kryty konektorů a chladiče, kde je kombinace schopnosti stínění proti EMI, tepelné vodivosti a přesné kontroly rozměrů rozhodující pro výkon produktu.
Klíčové konstrukční aspekty tlakového lití zinku
Úspěšné tlakové lití zinku začíná design pro vyrobitelnost (DFM) . Inženýři, kteří chápou procesní omezení a schopnosti v rané fázi návrhu, dosahují lepší kvality dílů, nižších nákladů na nástroje a rychlejšího uvedení na trh.
Tloušťka stěny
Stejnoměrná tloušťka stěny podporuje rovnoměrné tuhnutí a minimalizuje vady smršťování. Doporučená jmenovitá tloušťka stěny pro tlakové odlitky zinku je 1,0–3,5 mm , ačkoli stěny tenké 0,3 mm jsou dosažitelné se ZAMAK 7. Je třeba se vyhnout náhlým změnám tloušťky průřezu nebo je přecházet pomocí postupného zužování.
Úhly ponoru
Úhly ponoru o 0,5° až 2° na plochách rovnoběžných se směrem dělicí čáry umožňují čisté vyhození bez deformace součásti. Vnitřní stěny a hluboké kapsy vyžadují větší úhly úkosu, aby se kompenzovalo smrštění kovu na jádrech.
Žebra a nástavce
Žebra by měla být 50–70 % tloušťky přilehlé stěny a měla by být umístěna tak, aby ztuhla, aniž by vytvářela propady nebo poréznost. Náboje (vyvýšené válcové prvky pro spojovací prvky) by měly mít čepy jádra pro kontrolu konzistence stěny a měly by být podepřeny výztuhami pro pevnost.
Podříznutí a boční akce
Podříznutí vyžaduje boční akce (kluzná jádra) v matrici, což zvyšuje složitost nástroje a náklady. Tam, kde to konstrukce umožňuje, přeměna vnějších zářezů na ekvivalentní prvky dosažitelné bez vedlejších akcí výrazně snižuje náklady na lisování a zlepšuje spolehlivost výroby.
Tolerance a smrštění
ZAMAK 3 má lineární smrštění přibližně 1,17 %. Konstruktéři zápustek kompenzují vhodným přizpůsobením dutiny. Ve výrobě jsou dosažitelné obecné tolerance ±0,076 mm na 25 mm rozměru; kritické vlastnosti mohou být udržovány na ±0,025 mm se správným vstřikováním a řízením procesu.
Běžné vady a kontrola kvality při tlakovém lití zinku
I přes přirozené výhody zinku jako odlévaného kovu může variabilita procesu způsobit vady, které narušují integritu nebo vzhled součásti. Pochopení základních příčin běžných vad umožňuje procesním inženýrům zavádět preventivní opatření a udržovat konzistentní kvalitu výstupu.
- Pórovitost Plynové nebo smršťovací dutiny v odlitku. Způsobeno zachyceným vzduchem, nadměrnou rychlostí vstřikování nebo nedostatečným odvětráním. Opraveno optimalizací konstrukce brány/běžky, přidáním podtlakového asistenta nebo úpravou parametrů vstřikování.
- Studené uzávěry Viditelné švy, kde se setkávají dvě kovová čela toku, aniž by se zcela spojily. Výsledkem je nedostatečná teplota kovu, pomalé vstřikování nebo špatné umístění brány. Opraveno zvýšením teploty kovu nebo přepracováním vtokového systému.
- Flash Tenká kovová žebra na dělicí čáře nebo kolem vyhazovacích kolíků. Způsobeno opotřebenými matricemi, nedostatečnou upínací silou nebo nadměrným vstřikovacím tlakem. Vyžaduje údržbu matrice, seřízení upínací síly nebo ladění parametrů vstřikování.
- Misrun Neúplné vyplnění dutiny matrice. Obvykle kvůli nízké teplotě kovu, nedostatečnému vstřikovacímu tlaku nebo tenkým stěnám, které zmrznou dříve, než se dutina naplní. Řešeno úpravou teploty a redesignem brány.
- Interdendritické smrštění Podpovrchová pórovitost ve středu silných profilů v důsledku smršťování při tuhnutí. Minimalizováno díky jednotnému designu stěny, intenzifikačnímu tlaku a správnému chlazení matrice.
- Puchýře Povrchové bubliny, které se objevují po pokovování nebo lakování, způsobené podpovrchovou pórovitostí, která se působením tepla roztahuje. Zabráněno řízením poréznosti ve fázi odlévání prostřednictvím optimalizace procesu.
Moderní operace tlakového lití zinku využívají kombinaci komplexního přístupu řízení kvality Statistické řízení procesu (SPC) , rentgenová kontrola, ověřování rozměrů CMM a automatizované systémy vidění pro detekci a řešení defektů v reálném čase.
Udržitelnost a proces tlakového lití zinku
Vzhledem k tomu, že zpracovatelský průmysl čelí rostoucímu tlaku na snižování dopadu na životní prostředí, nabízí proces tlakového lití zinku inherentní výhody udržitelnosti, které si zaslouží uznání. Zinek je jedním z nejvíce recyklovaných kovů na Zemi a povaha tlakového lití s uzavřenou smyčkou minimalizuje plýtvání materiálem.
The nižší teplota tání zinkových slitin se přímo promítá do nižší spotřeby energie na kilogram litého kovu ve srovnání se slitinami hliníku nebo mědi. Životnost matrice je také delší, což snižuje spotřebu energeticky náročné nástrojové oceli během výrobní životnosti součásti.
Dále schopnost vyrábět komponenty ve tvaru blízké sítě s minimálním následným obráběním snižuje tvorbu třísek a energii spojenou se sekundárními operacemi. Vzhledem k tomu, že výrobci sledují environmentální certifikaci ISO 14001 a cíle snižování uhlíkové stopy, stává se profil zinkového tlakového lití, který je inherentní kruhový ekonomický profil, stále důležitějším kritériem výběru.
Budoucí trendy v technologii tlakového lití zinku
Průmysl tlakového lití zinku se nadále vyvíjí v reakci na požadavky na přísnější tolerance, vyšší složitost, nižší hmotnost a zlepšenou udržitelnost. Několik nových trendů přetváří technologické prostředí tohoto procesu.
Lisování zinku tixomováním
Tixocastingové procesy vstřikují zinek v polotuhém, tixotropním stavu, snižují poréznost a zlepšují mechanické vlastnosti ve srovnání s konvenčním plně kapalným vstřikováním. I když jsou tyto komponenty ze zinku složitější, mohou se v kritických aplikacích blížit vlastnostem tvářených materiálů.
Integrovaná simulace a řízení procesů AI
Pokročilé nástroje pro simulaci plnění zápustek (jako je MAGMASOFT a Flow-3D) se nyní běžně používají k optimalizaci konstrukce brány a žlabu, předpovídání smršťování a identifikaci horkých míst před řezáním oceli. stále více algoritmy strojového učení jsou nasazovány na strojích pro tlakové lití, aby dynamicky upravovaly parametry procesu na základě dat ze senzorů, čímž se snížila míra zmetkovitosti a zlepšila se konzistence procesu.
Odlévání více materiálů a vložek
Proces tlakového lití zinku se dobře hodí k zalití vložek z jiných materiálů – ocelových kolíků, měděných vodičů, polymerů nebo keramiky. Tato schopnost podporuje výrobu komplexních multifunkčních součástí, které kombinují vlastnosti zinku s jinými materiály v jediném výrobním kroku.
Miniaturizace a mikroodlévání
Pokroky ve výrobě matric a řízení vstřikování umožnily mikro lití pod tlakem zinkových komponent vážících méně než 1 gram s vlastnostmi měřenými v setinách milimetru. Aplikace v mikroelektronice, lékařských zařízeních a přesných přístrojích nadále rozšiřují hranice toho, čeho může tlakové lití zinku dosáhnout.
Proces tlakového lití zinku zůstává jednou z technicky nejvyspělejších, avšak neustále se vyvíjejících výrobních technologií, které jsou k dispozici produktovým inženýrům a návrhářům. Jeho jedinečná kombinace vysoká rozměrová přesnost, vynikající povrchová úprava, rychlé časy cyklů, dlouhá životnost matrice, flexibilita designu a inherentní recyklovatelnost staví tlakové lití zinku jako trvalý základní kámen přesné výroby kovů.
Ať už zvolíte ZAMAK 3 pro velkoobjemové pouzdro spotřební elektroniky, ZAMAK 5 pro automobilový konstrukční držák nebo ZA-27 pro vysokopevnostní ložiskovou součást, proces tlakového lití zinku nabízí cestu ke komplexním, vysoce kvalitním kovovým dílům za cenu a výkon, kterým se alternativy jen těžko vyrovnají. Pro inženýry, kteří jsou ochotni zapojit se do procesu v rané fázi návrhového cyklu, tlakové lití zinku nadále otevírá nové možnosti v oblasti inovací produktů.